

 PDF bloga do czytania offline
Krótka odpowiedź: Znakowanie tabliczek znamionowych ze stali nierdzewnej rysikiem polega na przeciąganiu diamentowego lub węglikowego rysika po płytce, który wyciska w niej ciągły, wygładzony rowek. Nie wymaga ciepła, tuszu ani chemikaliów, dlatego to tania metoda dodawania numerów seryjnych i dat we własnym zakresie na wstępnie trawionych półfabrykatach. Znaki są płytsze i mniej kontrastowe niż przy głębokim trawieniu czy znakowaniu punktowo-udarowym, więc nadają się do danych zmiennych, a nie do stałych tekstów dotyczących bezpieczeństwa.
Jeśli budujesz urządzenia seriami, tabliczka znamionowa jest w większości stała. Logo, model, pola napięcia i ostrzeżenia są takie same w każdym egzemplarzu. Numer seryjny, data produkcji, a czasem kod opcji zmieniają się w każdym egzemplarzu. Tę lukę wypełnia znakowanie tabliczek ze stali nierdzewnej rysikiem. W artykule wyjaśniamy, jak znakowanie rysikiem fizycznie tworzy ślad na płytkach 304 i 316. Pokazujemy też, jak uruchomić proces we własnym zakładzie i gdzie rysik przegrywa z trawieniem chemicznym, laserem światłowodowym lub znakowaniem punktowo-udarowym pod względem czytelności, zachowania wobec korozji i wydajności.
Problem: dane zmienne to miejsce, w którym zawodzą programy tabliczek znamionowych
Problem. Zakłady OEM zwykle radzą sobie z danymi przypisanymi do pojedynczego egzemplarza na jeden z czterech sposobów i każdy ma swoją cenę. Pierwszy to zamawianie w pełni spersonalizowanych trawionych tabliczek dla każdego numeru seryjnego. Uzależnia to montaż końcowy od kolejki projektów u dostawcy, a każdy błąd w danych oznacza wyrzucenie trwałego elementu. Drugi to ręczne wybijanie stemplami: działa, ale daje nierówne linie bazowe, a na cienkiej blasze uderzenia mogą wygiąć tabliczkę wokół otworów montażowych. Trzeci to tusz powierzchniowy lub nadruk. Branżowe analizy awarii wielokrotnie opisują nadrukowane oznaczenia, które blakną, aż „metal może i jest, ale tekstu już nie ma”. Czwarty to zakup lasera światłowodowego, co oznacza koszt inwestycyjny, obudowę, odciąg oparów i program bezpieczeństwa dla zadania, które może obejmować zaledwie kilkadziesiąt tabliczek tygodniowo.
Pogłębienie problemu. Wolumen jest realny, ale niewielki. W jednej z dyskusji praktyków producent urządzeń opisał, że wysyła około 50 numerowanych tabliczek ze stali nierdzewnej miesięcznie na blasze o grubości ok. 0,5 mm, do lokalnego zakładu produkującego trofea, który nazwał „bardzo zawodnym” (dyskusja praktyków[1] ). Ten wolumen jest zbyt mały, by uzasadniać dedykowane stanowisko znakowania. Jest też zbyt ważny, by zależeć od zewnętrznego dostawcy: nieczytelna lub brakująca tabliczka z numerem seryjnym zrywa identyfikowalność, dokumentację gwarancyjną, a w urządzeniach elektrycznych także odbiór inspekcyjny.
Rozwiązanie. Podziel tabliczkę na treść stałą i zmienną. Kup głęboko trawione półfabrykaty z kolorowym wypełnieniem na wszystko, co się nie zmienia, a pola przypisane do poszczególnych egzemplarzy zapisuj rysikiem na linii. Dalsza część poradnika pokazuje, jak zrobić to dobrze i kiedy jest to niewłaściwe narzędzie.
Czym jest znakowanie tabliczek znamionowych ze stali nierdzewnej rysikiem?
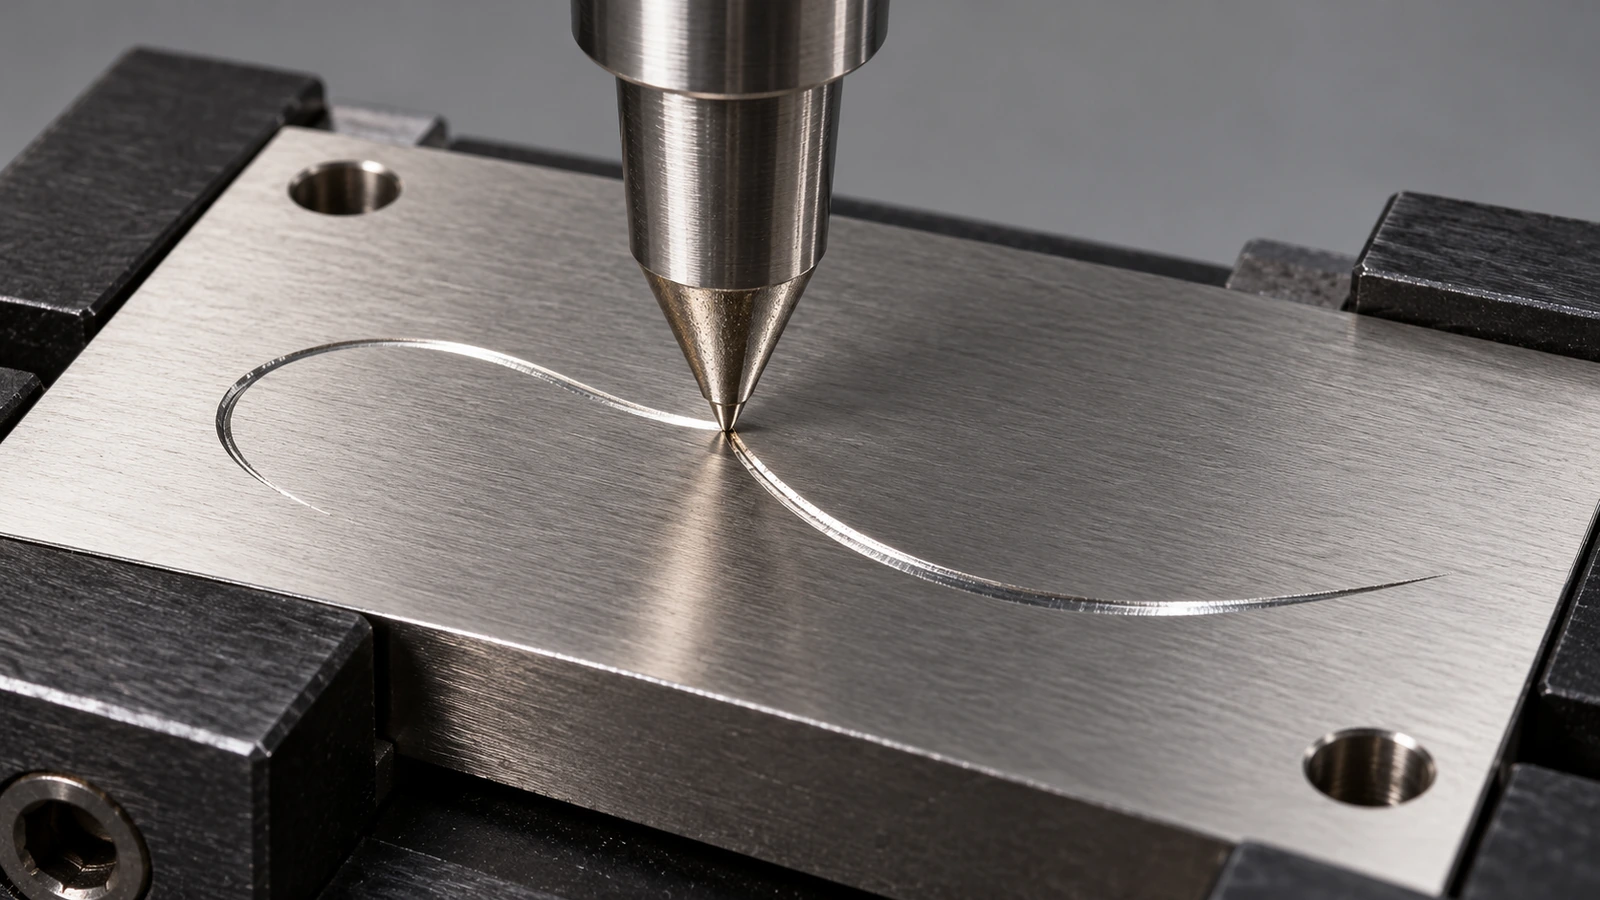
Znakowanie rysikiem, zwane też znakowaniem przeciąganym lub grawerowaniem diamentowym przez przeciąganie, to zimny proces mechaniczny. Rysik z twardą końcówką, zwykle diamentową lub z węglika wolframu, jest dociskany do płytki siłą sprężyny lub siłownika pneumatycznego. Maszyna prowadzi go następnie wzdłuż kresek każdego znaku. Końcówka nie obraca się i nie uderza. Wyciska ciągły rowek w kształcie litery V, odsuwając materiał na boki i w dół zamiast skrawać go w postaci wiórów.
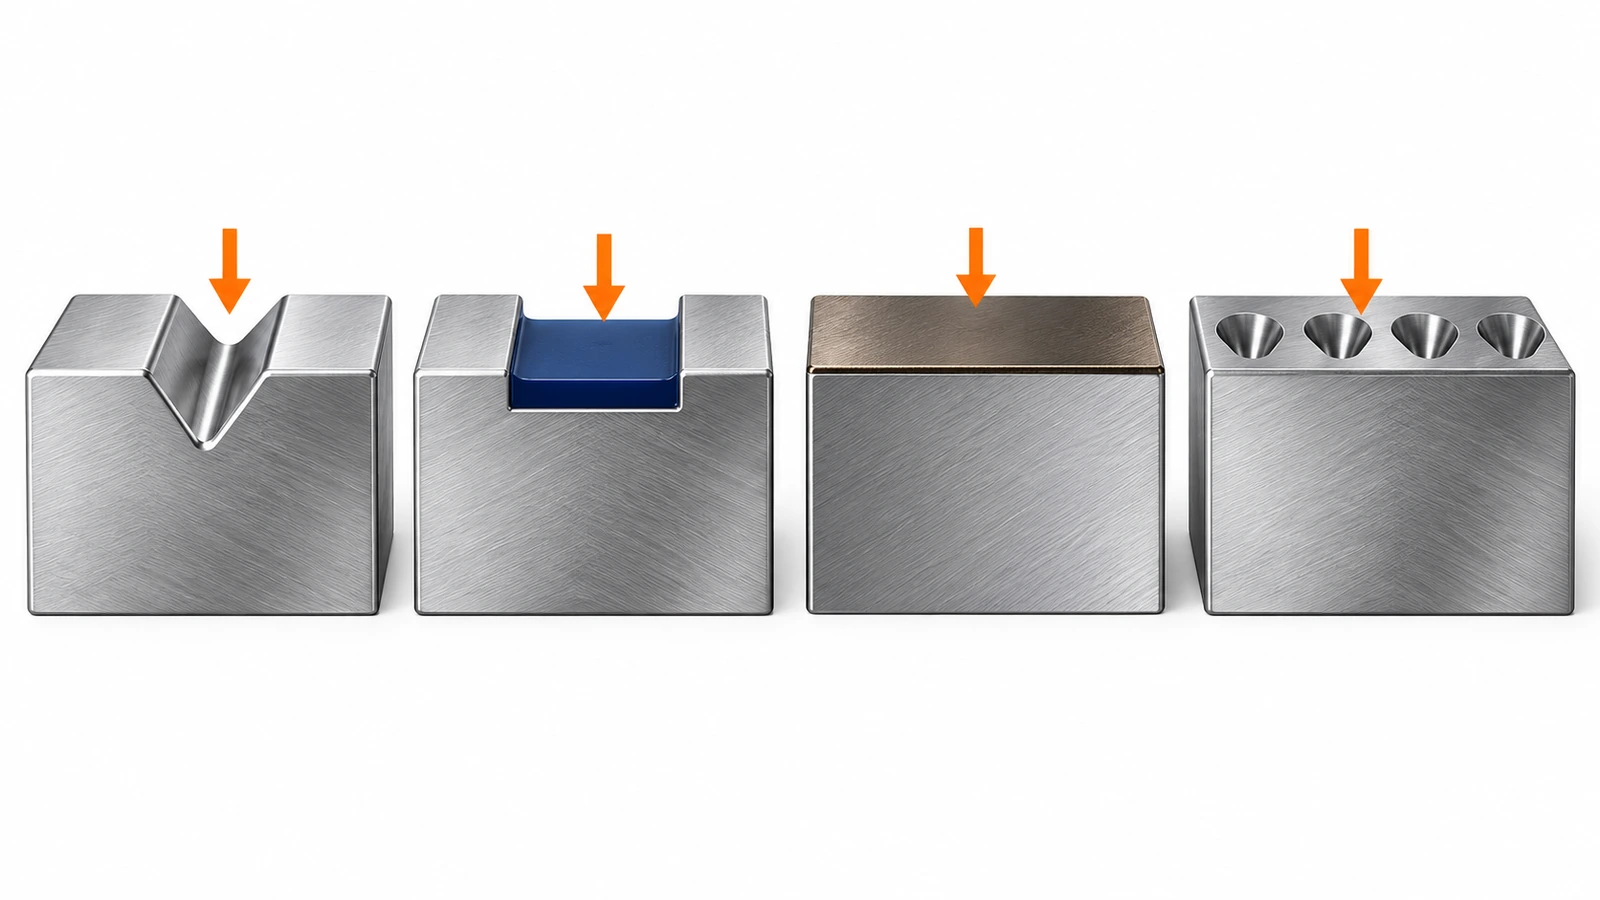
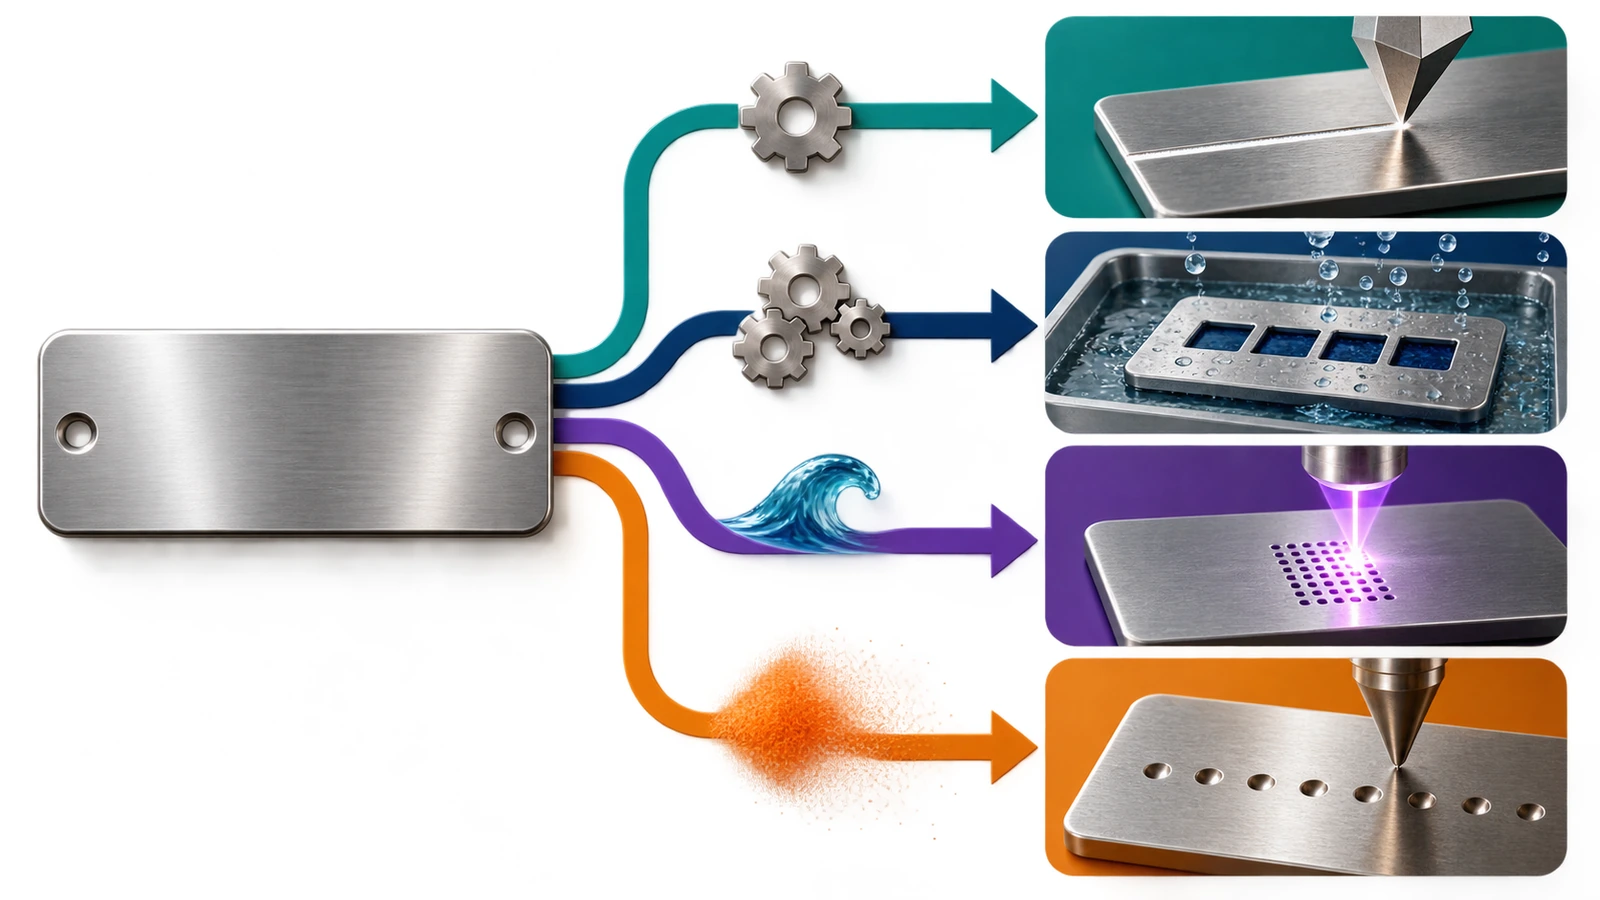
Plasuje to ten proces między trzema sąsiednimi technikami, z którymi często bywa mylony:
- Grawerowanie obrotowe wykorzystuje obracający się frez, który usuwa wióry i może sięgać głębiej. Powoduje też powstawanie zadziorów i zużycie narzędzia.
- Znakowanie punktowo-udarowe uderza igłą, tworząc rząd kraterów. Znakuje głębiej i dobrze radzi sobie z powierzchniami chropowatymi lub zakrzywionymi, ale jest głośniejsze, a znaki wyglądają na kropkowane.
- Trawienie chemiczne rozpuszcza metal przez maskę z fotorezystu. Tworzy zagłębienie, które może przyjąć kolorowe wypełnienie, ale każda zmiana grafiki wymaga nowej maski.
Ponieważ linia wykonana rysikiem jest ciągła, a jej ścianki są wygładzone, tekst wygląda jak czyste pismo jednokreskowe. Znakowarki CNC i narzędzia z diamentem przeciąganym pracują na czcionkach jednoliniowych („szkieletowych”), a nie konturowych. Przy projektowaniu pola zmiennego wybiera się ścieżki kresek, a nie wypełnione kształty.
Stal nierdzewna grawerowana to osobna, ugruntowana kategoria oznaczeń. Specyfikacja ASTM dla tabliczek oznaczeniowych zaworów okrętowych wymienia „typ III – stal nierdzewna, grawerowana” jako zdefiniowany typ tabliczki.ASTM F992[2] Jeśli rysunek klienta odwołuje się do tej normy, sprawdź, czy znak wykonany rysikiem spełnia wymaganą metodę nanoszenia napisów, zanim zastąpisz grawerowanie obrotowe znakowaniem rysikiem.
Co dzieje się ze stalą 304 i 316 pod rysikiem
Brak doprowadzania ciepła. Laser światłowodowy zmienia warstwę tlenków lub nadtapia powierzchnię. W ten sposób powstają czarne znaki wyżarzane laserowo i dlatego niektórzy użytkownicy biorą przebarwienie po laserze za korozję. W jednym z wątków na forum o wykończeniu metali użytkownik podejrzewał, że „ciemne przebarwienie, które zostało po procesie laserowym, to rdza/korozja” (dyskusja na Finishing.com[3] ). Znakowanie rysikiem nie powoduje przebarwień cieplnych, więc ta wątpliwość nie pojawia się podczas kontroli wejściowej ani terenowej.
Umocnienie odkształceniowe i warstwa pasywna. Stale austenityczne, takie jak 304 i 316, szybko się umacniają przez zgniot. Ścianka rowka jest odkształcona plastycznie na zimno i wygładzona, a bogata w chrom warstwa pasywna zostaje przerwana wzdłuż linii, po czym odtwarza się na powietrzu. Czyste znakowanie rysikiem samo w sobie nie tworzy więc słabego punktu korozyjnego. Prawdziwym zagrożeniem jest zanieczyszczenie. Laboratoryjna ocena materiałów na tabliczki oznaczeniowe wykonana przez Marynarkę Wojenną USA (raport CARDIVNSWC-TR-62-00-05, 2005) wykazała ślady rdzy na płytkach 304 i 316, „zwłaszcza w miejscach, gdzie wykonywano grawerowanie tabliczek”. Przypisano je cząstkom żelaza pozostawionym przez narzędzia. Z tego ustalenia wynikają dwa nawyki. Po pierwsze, końcówkę rysika i przyrząd mocujący trzymaj wolne od opiłków stali węglowej. Po drugie, nigdy nie czyść oznakowanych płytek stalowymi szczotkami drucianymi ani wspólnymi tarczami szlifierskimi.
Gatunek stali ma największe znaczenie przy rowku. Wszelki atak chlorków zaczyna się tam, gdzie są szczeliny i powierzchnie umocnione zgniotem. ASTM A240/A240M określa 2,00–3,00 % molibdenu dla typu 316 i 316L, a dla 304 nie ma wymogu zawartości molibdenu.ASTM A240/A240M[4] W przypadku mgły solnej, soli odladzającej lub mycia środkami chlorowanymi wykonuj znakowanie rysikiem na stali 316. Szczegółowy dobór gatunku opisujemy na naszej stronie poświęconej trawionym tabliczkom znamionowym ze stali nierdzewnej na zamówienie , dlatego nie powtarzamy go tutaj.
Sztywność płytki. Rysik wywiera stały nacisk w dół. Cienkie, niepodparte płytki uginają się, przez co głębokość rowka zmienia się na całym polu. Przemysłowa blacha na tabliczki znamionowe ze stali nierdzewnej mieści się zwykle w zakresie około 0,018 to 0,125 in. Wojskowe specyfikacje konstrukcyjne ustalają minima dla niektórych typów tabliczek. MIL-DTL-15024 wymaga, by trawione lub grawerowane tabliczki typu A miały grubość nie mniejszą niż 0,03 in (MIL-DTL-15024[5] ). Poniżej około 0,5 mm płaski, w pełni podparty przyrząd mocujący nie jest opcją, lecz koniecznością.
Jak uruchomić własne znakowanie rysikiem numerów seryjnych i dat
Poniższy proces zakłada stołową lub stanowiskową (przy linii) znakowarkę rysikową oraz wstępnie trawione półfabrykaty od dostawcy tabliczek znamionowych.
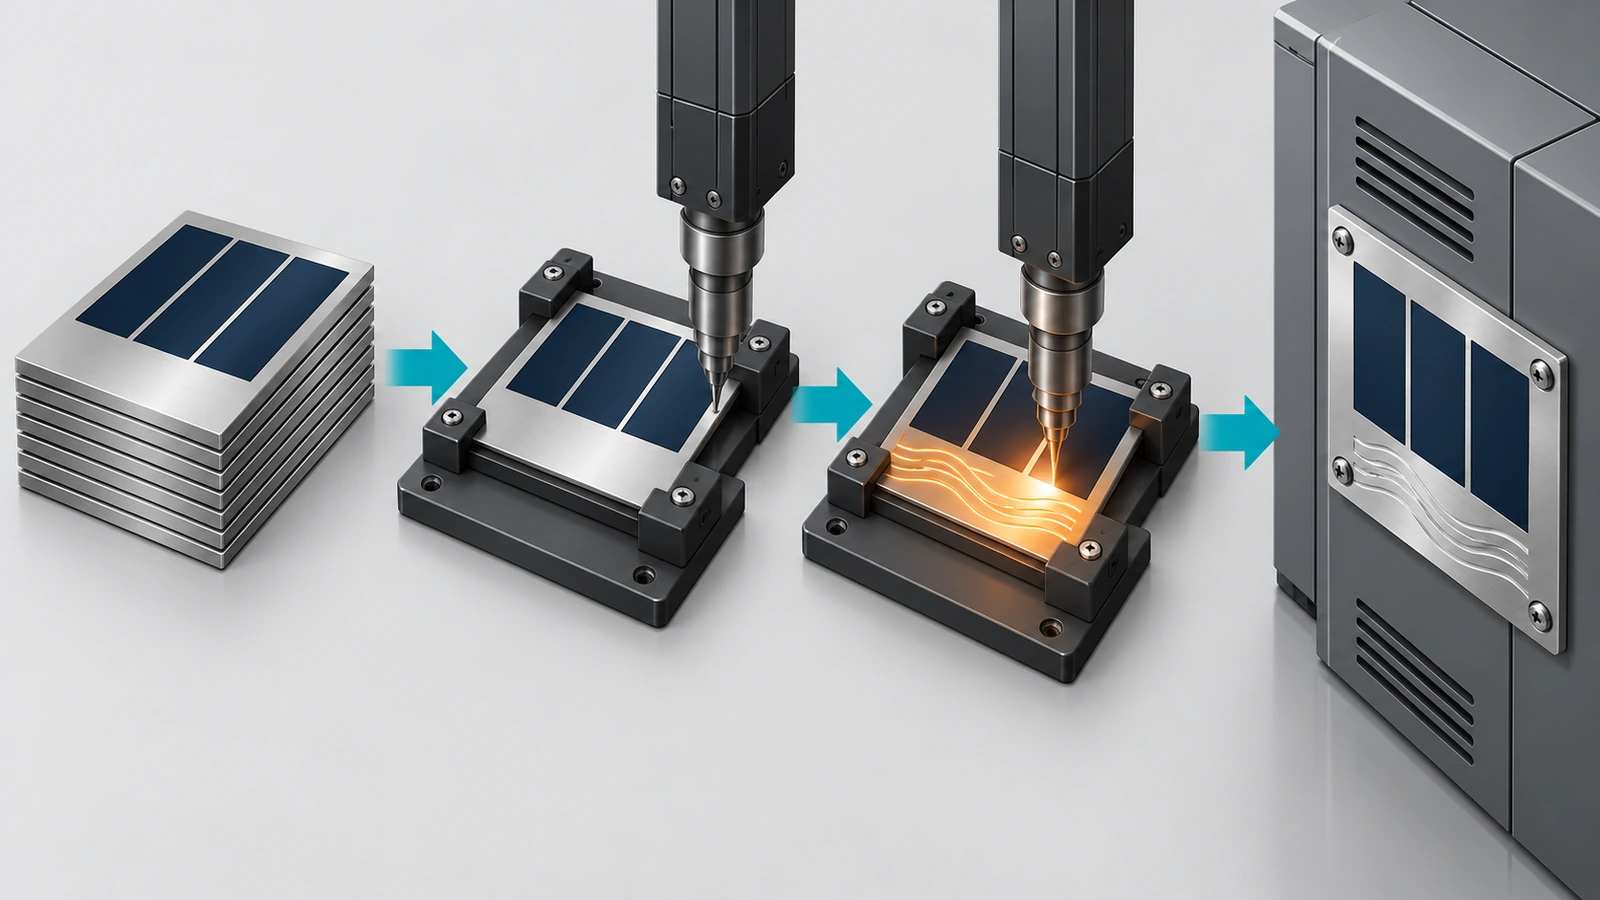
- Zaprojektuj półfabrykat wokół strefy znakowania rysikiem. Poproś dostawcę, aby wytrawił i wypełnił całą treść stałą, a pola zmienne pozostawił jako gładki, niewypełniony metal. Wytrawione etykiety pól, takie jak „NR SERYJNY” lub „DATA”, umieszczaj obok strefy, a nie w jej wnętrzu. Zostaw wolne marginesy od otworów i krawędzi, ponieważ rysik potrzebuje płaskiej, nieperforowanej ścieżki.
- Dobierz wykończenie powierzchni pod kątem kontrastu. Linia wykonana rysikiem to jasny, wygładzony rowek. Najlepiej widać ją na bardziej matowej powierzchni. Pole o wykończeniu matowym #2B lub kulkowanym zwykle daje lepszy kontrast niż silnie odbijające światło szczotkowane #4, gdzie ziarno może konkurować z kreskami. Określ wykończenie strefy znakowania na rysunku półfabrykatu.
- Wykonaj przyrząd mocujący ustalający położenie. Trzymaj płytkę za otwory montażowe lub krawędzie w płaskim, sztywnym gnieździe, tak aby nie mogła się przesunąć ani ugiąć. Większość powtarzalności programu znakowania rysikiem wynika z przyrządu mocującego: błędy pozycji umieszczają numery seryjne na wytrawionym tekście, a ugięcie powoduje płytkie, nierówne kreski.
- Wybierz końcówkę i ustaw siłę oraz prędkość. Końcówki diamentowe zachowują ostrze na utwardzonej stali nierdzewnej serii 300 i nie przenoszą żelaza na płytkę. Końcówki z węglika są tańsze, ale szybciej zużywają się na stali nierdzewnej. Zacznij od siły zalecanej przez producenta znakowarki dla stali nierdzewnej, a następnie reguluj jednocześnie siłę i prędkość posuwu. Większa siła pogłębia rowek, ale mocniej unosi krawędź. Mniejsza prędkość poprawia spójność kresek w małych znakach. Zapisz ostateczne ustawienia jako nadzorowaną recepturę dla każdego gatunku i grubości.
- Dobierz wysokość znaków do odległości odczytu. Ustal, gdzie będzie stał technik odczytujący tabliczkę, a następnie dobierz wielkość znaków jednokreskowych do tej odległości przy realistycznym oświetleniu. Dane znamionowe elektryczne podlegają wymaganiom terenowym NFPA 79 oraz NEC 670,3(A). Upewnij się, że pola wykonane rysikiem odpowiadają temu, co jednostka certyfikująca oczekuje zobaczyć i potrafi odczytać.
- Dane pobieraj z systemu, a nie z klawiatury. Pobieraj ciągi numeru seryjnego i daty z systemu MES lub ERP i zablokuj format (na przykład daty w formacie ISO 8601). Zablokuj w oprogramowaniu duplikaty numerów seryjnych. Trwałego znaku nie da się poprawić. Błędna cyfra oznacza złomowanie tabliczki, a w przypadku trawionych półfabrykatów to najdroższa część zespołu.
- Wykonaj kontrolę pierwszej sztuki dla każdej receptury. Sprawdź czytelność z określonej odległości i w świetle padającym pod kątem. Zmierz głębokość rowka głębokościomierzem lub profilometrem i zachowaj zapis profilu razem z recepturą. Następnie wykonaj próbę tarcia, używając rzeczywistych środków czyszczących i rękawic stosowanych w zakładzie. Powtórz po każdej zmianie końcówki, przyrządu mocującego lub partii płytek.
- Dbaj o czystość płytki po znakowaniu. Przetrzyj środkiem czyszczącym bez chloru. Jeśli podejrzewasz zanieczyszczenie stalą, poddaj płytki pasywacji (powszechnie określa się obróbki typu ASTM A967), zanim trafią do środowiska zawierającego chlorki.
A co z kodami 2D i znakami UID?
Niektóre znakowarki rysikowe potrafią rysować symbole Data Matrix, ale kreślenie kwadratowych komórek ciągłymi kreskami jest powolne, a uzyskany kontrast niski. Jeśli umowa powołuje się na jednoznaczną identyfikację przedmiotu według MIL-STD-130, znak musi być odczytywalny maszynowo i weryfikowalny (MIL-STD-130N[6] ). W takim przypadku o tym, co ma osiągnąć znak, decydują wymagania umowy, a nie preferencje dostawcy. Gdy rysunek wymaga oceny jakości kodu według ISO/IEC 15415, praktyczniejszym wyborem dla kodu jest znakowanie punktowo-udarowe lub laserowe. Znakowanie rysikiem nadal przydaje się do wiersza czytelnego dla człowieka obok kodu. Przed wyceną zawsze sprawdzaj aktualną wersję każdej specyfikacji wojskowej w bazie DLA ASSIST. Zobacz:ASSIST QuickSearch[7]
Znakowanie tabliczek znamionowych ze stali nierdzewnej rysikiem a trawienie chemiczne, laser i znakowanie punktowo-udarowe
Podane niżej głębokości pochodzą z opublikowanych poradników dostawców i producentów urządzeń i ilustrują typowe zakresy, a nie wartości gwarantowane. Głębokość rowka wykonanego rysikiem zależy w dużym stopniu od siły, geometrii końcówki i podparcia płytki, dlatego zmierz własny proces, zamiast polegać na wartości z katalogu.
| Kryterium | Znakowanie rysikiem / diament przeciągany | Trawienie chemiczne + wypełnienie | Laser światłowodowy (wyżarzanie lub ablacja) | Znakowanie punktowo-udarowe | Grawerowanie obrotowe |
|---|---|---|---|---|---|
| Sposób powstawania znaku | Rysik wyciska ciągły, wygładzony rowek | Kwas rozpuszcza metal przez maskę z fotorezystu; zagłębienie wypełnione farbą | Ciepło zmienia kolor tlenków lub usuwa metal z powierzchni | Uderzenia igły tworzą rzędy kraterów | Obracający się frez usuwa wióry |
| Typowa opublikowana głębokość | Płytko; weryfikuj dla każdej receptury | ~0,0015–0,004 in typowo; głębiej na zamówienie | Prawie zero (wyżarzanie) do płytkiej (ablacja) | ~0,2–0,4 mm w przykładach producentów urządzeń dla stali 304/316 | ~0,003–0,007 in średnia głębokość skrawania |
| Dane zmienne dla każdego egzemplarza | Tak, z kanału danych | Nie; nowa maska dla każdej grafiki | Tak, doskonale | Tak | Tak, ale wolno |
| Źródło kontrastu | Odbicie światła od rowka; bez koloru | Kolorowe wypełnienie, wysoki kontrast | Ciemny tlenek lub chropowata powierzchnia | Cień w kraterach | Rowek; można wypełnić |
| Doprowadzone ciepło | Brak | Brak | Tak (przebarwienie cieplne, HAZ) | Brak | Brak |
| Materiały eksploatacyjne i wymagania zakładu | Końcówka rysika; cicho; bez oparów | Wykonywane u dostawcy; chemikalia i ścieki | Obudowa, odciąg oparów, bezpieczeństwo laserowe | Igły; hałas | Frezy; wióry i zadziory |
| Najlepsze zastosowanie | Numery seryjne i daty na gotowych półfabrykatach, małe i średnie wolumeny | Tekst stały, logo, informacje o bezpieczeństwie w seriach | Kody, drobna grafika, duży wolumen danych zmiennych | Głębokie, wytrzymałe oznaczenia i kody DPM | Głęboki tekst na grubszych płytkach |
Jednej różnicy nie widać w kolumnie głębokości: co zawodzi jako pierwsze. Opublikowane porównania dostawców zauważają, że w tabliczkach trawionych słabym punktem jest kolorowe wypełnienie, ponieważ żywica epoksydowa zużywa się szybciej niż otaczający ją metal. Znak wykonany rysikiem nie ma wypełnienia, które mógłby stracić. Jego kontrast jest czysto geometryczny, więc pogarsza się dopiero wtedy, gdy sam rowek zostanie wytarty, spłaszczony lub zapchany brudem i farbą. Dzięki temu znakowanie rysikiem jest bardziej odporne na rozpuszczalniki i chemię myjącą niż płytkie oznaczenie malowane. Jest jednak bardziej podatne na ścieranie i zachlapanie farbą niż głębokie trawienie, znakowanie punktowo-udarowe czy wytłaczany znak.
Kiedy znakowanie rysikiem wygrywa, a kiedy zawodzi
Znakowanie rysikiem jest lepszym wyborem, gdy:
- Tylko kilka pól zmienia się w każdym egzemplarzu a resztę tabliczki można wytrawić raz, w całej serii.
- Potrzebujesz znakowania na linii montażowej bez obudów laserowych, odciągu oparów i obsługi chemikaliów.
- Przebarwienie cieplne jest niedopuszczalne, na przykład w urządzeniach sanitarnych, gdzie inspektorzy mogą kwestionować każde przebarwienie.
- Hałas ma znaczenie, ponieważ znakowanie rysikiem jest znacznie cichsze niż punktowo-udarowe w strefie montażu.
- Środki czyszczące zaatakowałyby wypełnienie farbą , ale ścieranie jest łagodne.
Wybierz inną metodę, gdy:
- Tekst jest istotny dla bezpieczeństwa i trwały, taki jak ostrzeżenia o zagrożeniach, słowa sygnałowe czy dane o łuku elektrycznym. Te treści powinny być głęboko trawione i wypełnione u dostawcy, a nigdy nie wykonywane rysikiem na linii.
- Tabliczka będzie przemalowana, piaskowana lub mocno ścierana. Płytki rowek znika. Lepiej przetrwają znakowanie punktowo-udarowe, głębokie grawerowanie lub wytłaczanie.
- Potrzebujesz kodów odczytywalnych maszynowo, ocenianych według normy. Laser lub znakowanie punktowo-udarowe daje bardziej niezawodny kontrast komórek.
- Wolumen jest duży, a każda tabliczka jest unikalna. Szybkość i elastyczność graficzna lasera światłowodowego w końcu przewyższą kreślenie kreska po kresce.
- Powierzchnia jest zakrzywiona, fakturowana lub chropowata. Przeciągany rysik wymaga płaskiej, gładkiej ścieżki. Znakowanie punktowo-udarowe toleruje znacznie większe różnice.
Najczęściej zadawane pytania
FAQ: Czy znakowanie rysikiem to to samo co grawerowanie?
Nie. Oba tworzą rowek, ale grawerowanie obrotowe usuwa metal obracającym się narzędziem, a znakowanie rysikiem przemieszcza i wygładza metal nieobracającym się rysikiem. Znakowanie rysikiem nie zostawia wiórów, a jego linie są zwykle płytsze. Jeśli specyfikacja wymienia tabliczki „grawerowane”, upewnij się, że znak wykonany rysikiem je spełnia, zanim go zastosujesz.
FAQ: Czy znakowanie rysikiem sprawi, że tabliczka znamionowa ze stali 304 lub 316 zardzewieje?
Czysty rowek wykonany rysikiem ulega ponownej pasywacji na powietrzu. Ślady rdzy na oznakowanej stali nierdzewnej zwykle powodują cząstki żelaza pochodzące z narzędzi stalowych, szczotek lub pobliskiego szlifowania, o czym wspomina laboratoryjna ocena grawerowanych tabliczek oznaczeniowych wykonana przez Marynarkę Wojenną. Używaj końcówek diamentowych, dbaj o czystość przyrządów mocujących, unikaj stalowych szczotek drucianych i w środowisku z chlorkami określ stal 316.
FAQ: Czy mogę znakować rysikiem tabliczkę z trawionym, kolorowo wypełnionym wzorem?
Znakuj rysikiem wyłącznie pola z gołym metalem. Przejście rysikiem przez wypełnienie farbą lub lakier bezbarwny odłupuje powłokę i zostawia postrzępione krawędzie. Poproś dostawcę, aby strefy zmienne pozostawił niewypełnione i bez powłoki.
FAQ: Jak cienka może być płytka?
Cienkie płytki uginają się pod naciskiem rysika, przez co głębokość rowka jest nierówna. Przy pełnym podparciu w płaskim przyrządzie mocującym można znakować rysikiem cienką blachę. Bez podparcia należy spodziewać się niejednorodności poniżej około 0,5 mm. Wojskowe trawione lub grawerowane tabliczki typu A według MIL-DTL-15024 wymagają co najmniej 0,03 in.
FAQ: Czy numer seryjny wykonany rysikiem wystarczy na tabliczkach UL, CE lub NEC?
Metoda znakowania ma mniejsze znaczenie niż czytelność, trwałość i kompletność pól. NEC 670,3(A) oraz NFPA 79 określają, jakie dane elektryczne muszą się znaleźć na tabliczce, a tabliczki maszyn z oznaczeniem CE wymagają takich pozycji jak numer seryjny i rok produkcji. Zweryfikuj pola wykonane rysikiem z jednostką certyfikującą podczas pierwszej inspekcji, zamiast zakładać ich akceptację.
FAQ: Czy kupować półfabrykaty, czy w pełni oznakowane tabliczki?
Jeśli w każdym egzemplarzu zmienia się więcej niż kilka pól lub jeśli numery seryjne muszą odpowiadać zapisowi produkcji przy montażu końcowym, wstępnie trawione półfabrykaty z własnym znakowaniem rysikiem zwykle zapewniają lepszą kontrolę. Jeśli wszystkie egzemplarze są identyczne albo nie masz możliwości znakowania przy linii, prostsze są w pełni oznakowane tabliczki. W sprawie projektu półfabrykatu, ilości i terminów poproś o wycenę tabliczek znamionowych ze stali nierdzewnej na zamówienie.
Najważniejsze wnioski
- Znakowanie rysikiem to proces na zimno, więc nie zostawia przebarwienia cieplnego, które inspektorzy mogliby wziąć za korozję. — 1 przypadek z forum, w którym podejrzewano, że przebarwienie po laserze to rdza (Źródło)
- Znakuj pola zmienne na stali 316 zawsze, gdy występują chlorki. — typ 316 określa 2,00–3,00 % Mo (Źródło)
- Stal nierdzewna grawerowana to uznana kategoria tabliczek, ale sprawdź metodę nanoszenia napisów wymaganą na rysunku. — ASTM F992-17 (ponownie zatwierdzona w 2022), typ III (Źródło)
- Sztywność płytki decyduje o spójności znakowania rysikiem, dlatego cienką blachę mocuj w pełni podpartą w przyrządzie. — minimum 0,03 in dla MIL-DTL-15024 typu A (Źródło)
- Znaki UID wymagane umową wymagają kodów odczytywalnych maszynowo, co zwykle oznacza laser lub znakowanie punktowo-udarowe obok tekstu wykonanego rysikiem. — MIL-STD-130N, 2007, zmiana 1 in w 2012 (Źródło)
- Serializacja małych partii to dokładnie ten obszar, w którym zewnętrzni dostawcy stają się wąskim gardłem. — ~50 numerowanych tabliczek miesięcznie w jednym przypadku opisanym przez praktyka (Źródło)
Podsumowanie
Znakowanie rysikiem nie zastępuje trawienia ani znakowania laserowego. Najlepiej sprawdza się obok nich. Wzorzec, na którym zatrzymuje się większość producentów OEM, to wytrawienie i wypełnienie u dostawcy wszystkiego, co trwałe i związane z bezpieczeństwem, a następnie znakowanie rysikiem wyłącznie pól zmieniających się w każdym egzemplarzu, na znakowarce zamocowanej w przyrządzie i sterowanej recepturą, przy linii. Dzięki temu numery seryjne zgadzają się z zapisami produkcji, w tych polach unika się przebarwień cieplnych i zużycia wypełnienia farbą, a dostawca tabliczek przestaje leżeć na ścieżce krytycznej montażu końcowego. Tam, gdzie chodzi o kody, ścieranie, zachlapanie farbą lub duży wolumen danych zmiennych, przenieś te pola na laser lub znakowanie punktowo-udarowe.
Jeśli planujesz program hybrydowy, zacznij od półfabrykatu: zarezerwowanych stref znakowania rysikiem, matowego wykończenia pola i właściwego gatunku stali. Nasze trawione tabliczki znamionowe urządzeń ze stali 304 i 316 mogą być wykonane z niewypełnionymi polami danych zmiennych. Prześlij rysunek i dane o środowisku pracy, aby otrzymać wycenę.
Bibliografia
- Reddit r/lasercutting, „Cutting / etching stainless steel nameplates”, dyskusja praktyków o własnym znakowaniu numerowanych tabliczek, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Standardowa specyfikacja tabliczek oznaczeniowych zaworów. https://doi.org/10,1520/F0992 ↩
- Finishing.com, wątek dyskusyjny o przebarwieniach po znakowaniu laserowym stali nierdzewnej. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Blachy grube, cienkie i taśmy ze stali nierdzewnych chromowych i chromowo-niklowych. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, obraz dokumentu QuickSearch, MIL-DTL-15024 Płytki, wieszki i opaski do identyfikacji sprzętu. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Departament Obrony USA, MIL-STD-130N w/zmiana 1, Znakowanie identyfikacyjne własności wojskowej USA (2007; zmiana 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, oficjalna baza aktualnych specyfikacji i norm wojskowych. https://quicksearch.dla.mil/ ↩


Poniższe informacje są wymagane do logowania społecznościowego
Zaloguj się
Utwórz nowe konto