Używamy plików cookie, aby umożliwić naszym stronom internetowym zapamiętywanie informacji, aby pomóc niektórym funkcjom strony internetowej działać prawidłowo, aby zrozumieć, jak wchodzisz w interakcję z naszymi stronami internetowymi i jak ich używasz, oraz aby wyświetlać Ci treści i reklamy, które są dla Ciebie istotne i angażujące.
Klikając Zaakceptuj wszystko, wyrażasz zgodę na używanie tych plików cookie.
Sklep nie będzie działał poprawnie, jeśli pliki cookie są wyłączone.
Krótka odpowiedź: Dekoracyjne pudełka blaszane 2-częściowe zwykle wytłacza się z elektrolitycznej blachy białej o grubości około 0,18–0,30 mm. Cieńsza blacha zmniejsza masę stali i koszt. Grubsza blacha lepiej opiera się wgnieceniom i pozwala na głębsze tłoczenie. Gatunek twardości decyduje o tym, jak dobrze blacha się wytłacza i jak bardzo wieko sprężynuje, a masa powłoki cynowej wyznacza podstawową ochronę przed korozją. Określ wszystkie trzy parametry, zanim poprosisz o wycenę.
Dlaczego grubość blachy białej do pudełek blaszanych ma aż tak duże znaczenie?
Wielu kupujących opakowania wysyła zapytanie ofertowe, w którym pada tylko hasło „standardowa blacha biała” i nic więcej. Każdy dostawca wycenia wtedy inną blachę: jeden podaje 0,21 mm, inny 0,25 mm, a trzeci oferuje twardszy gatunek, ponieważ pasuje do jego narzędzi. Takich ofert nie da się porównać, a różnica zwykle wychodzi na jaw dopiero później. Wieka wychodzą zbyt luźno albo zbyt ciasno, wytłoczone logo wygląda na miękkie albo pęka na krawędziach, a pudełka wgniatają się w transporcie. W wielu przypadkach nikt nie potrafi powiedzieć, czy problem leży w materiale, czy w procesie.
Niewielkie różnice w grubości blachy białej do pudełek blaszanych mają duże skutki. Przejście z 0,23 mm na 0,28 mm zwiększa masę stali o około 22 %, co podnosi koszt materiału i masę przesyłki. Ta sama zmiana sprawia, że płaski panel jest sztywniejszy o około 80 %, ponieważ sztywność przy zginaniu rośnie z sześcianem grubości. Zmiana o 0,05 mm jest cieńsza niż arkusz zwykłego papieru biurowego, a mimo to jednocześnie wpływa na koszt, odczucie w dłoni i zachowanie przy wgnieceniach.
Ten przewodnik omawia trzy zmienne materiałowe bazowe, którymi steruje kupujący (grubość, gatunek twardości i masę powłoki cynowej), oraz to, jak każda z nich wpływa na dopasowanie wieka, odporność na wgniecenia, głębokość tłoczenia, jakość druku i koszt jednostkowy. Celem jest pomoc w sformułowaniu zapisu materiałowego tak, aby każdy dostawca wyceniał go w ten sam sposób.
Czym jest elektrolityczna blacha biała i jak ją określa się w specyfikacji?
Elektrolityczna blacha biała to niskowęglowa blacha stalowa walcowana na zimno, pokryta po obu stronach bardzo cienką warstwą cyny osadzoną elektrolitycznie. Na cynę nakłada się warstwę pasywującą i cienki film olejowy. Do zastosowań opakowaniowych blachę następnie lakieruje się i drukuje. W Europie określa się ją zgodnie z normą EN 10202[1]. W Ameryce Północnej ogólne wymagania dla wyrobów z walcowni blachy białej określa norma ASTM A623[2], z towarzyszącymi specyfikacjami dla blachy jednokrotnie i dwukrotnie walcowanej.
Pełna specyfikacja blachy białej składa się z czterech części.
Grubość: podawana w milimetrach (np. 0,23 mm). Starsze dokumenty amerykańskie posługują się masą bazową (basis weight) wyrażaną w funtach na skrzynkę bazową, przy czym skrzynka bazowa to 112 arkuszy o wymiarach 14 × 20 in. Każdy funt na skrzynkę bazową to około 0,0028 mm, więc 82 lb to mniej więcej 0,23 mm, a 100 lb to mniej więcej 0,28 mm. To przeliczenie jest najczęstszym źródłem zamieszania, gdy ktoś pyta o „grubość blachy białej do opakowań”.
Gatunek twardości: miara twardości i wytrzymałości. Oznaczenia ASTM obejmują zakres od T-1 (najmiększa, z celem twardości Rockwella HR30Tm wynoszącym około 49) do T-6 (najtwardsza, z celem około 70). EN 10202 stosuje zamiast tego oznaczenia granicy plastyczności, takie jak TS230 lub TH415.
Rodzaj redukcji: blacha jednokrotnie walcowana (SR) jest walcowana raz i po wyżarzeniu staje się formowalną blachą. Blacha dwukrotnie walcowana (DR) przechodzi drugi przepust walcarki, dzięki czemu jest cieńsza i mocniejsza, ale mniej podatna na kształtowanie.
Masa powłoki cynowej: podawana na stronę w g/m², np. 2,8/2.8. Powłoka różnicowa, np. 5,6/2,8, nakłada więcej cyny na jedną stronę. Przy 2,8 g/m² warstwa cyny ma grubość tylko około 0,38 µm, czyli mniej niż 0,2 % arkusza o grubości 0,23 mm. Grubość i gatunek twardości niemal w całości zależą od stali.
Pudełko blaszane 2-częściowe (korpus wytłaczany i wytłaczane wieko nasuwane) zależy od wszystkich czterech części, ponieważ każdy element wytłacza się z płaskiego, zadrukowanego wykroju w kubek. Jeśli chcesz przypomnieć sobie sam format, zajrzyj na naszą stronę: niestandardowe pudełka blaszane 2-częściowe . Ta strona omawia budowę i opcje zamknięcia. Ten artykuł skupia się wyłącznie na blasze.
Jak określić blachę białą dla 2-częściowego pudełka blaszanego w sześciu krokach
Krok 1: Zacznij od zawartości i obciążenia przy obsłudze
Zanim zaczniesz rozmawiać o metalu, zapisz trzy liczby: masę napełnionego produktu, gabaryt (małe przedmioty, takie jak miętówki i balsamy, średnie pudełka prezentowe lub duże kosze upominkowe) oraz najtrudniejsze zdarzenie w obsłudze, jakie czeka pudełko. Może nim być wysyłka pojedynczej paczki w e-commerce, układanie na paletach albo sama ekspozycja na półce. Pudełko z balsamem o masie 40 g wysłane w wyściełanej kopercie i pudełko z ciastkami o masie 600 g wysłane luzem w kartonie wymagają innej stali, nawet gdy grafika jest identyczna.
Krok 2: Wybierz przedział grubości, opierając się na rachunku kosztów i sztywności
Stal kupuje się na wagę. Przy gęstości 7,85 g/cm³ jeden metr kwadratowy blachy białej waży około 1,57 kg przy grubości 0,20 mm, 1,81 kg przy 0,23 mm, 1,96 kg przy 0,25 mm i 2,20 kg przy 0,28 mm. Koszt materiału i masa przesyłki rosną mniej więcej proporcjonalnie do grubości.
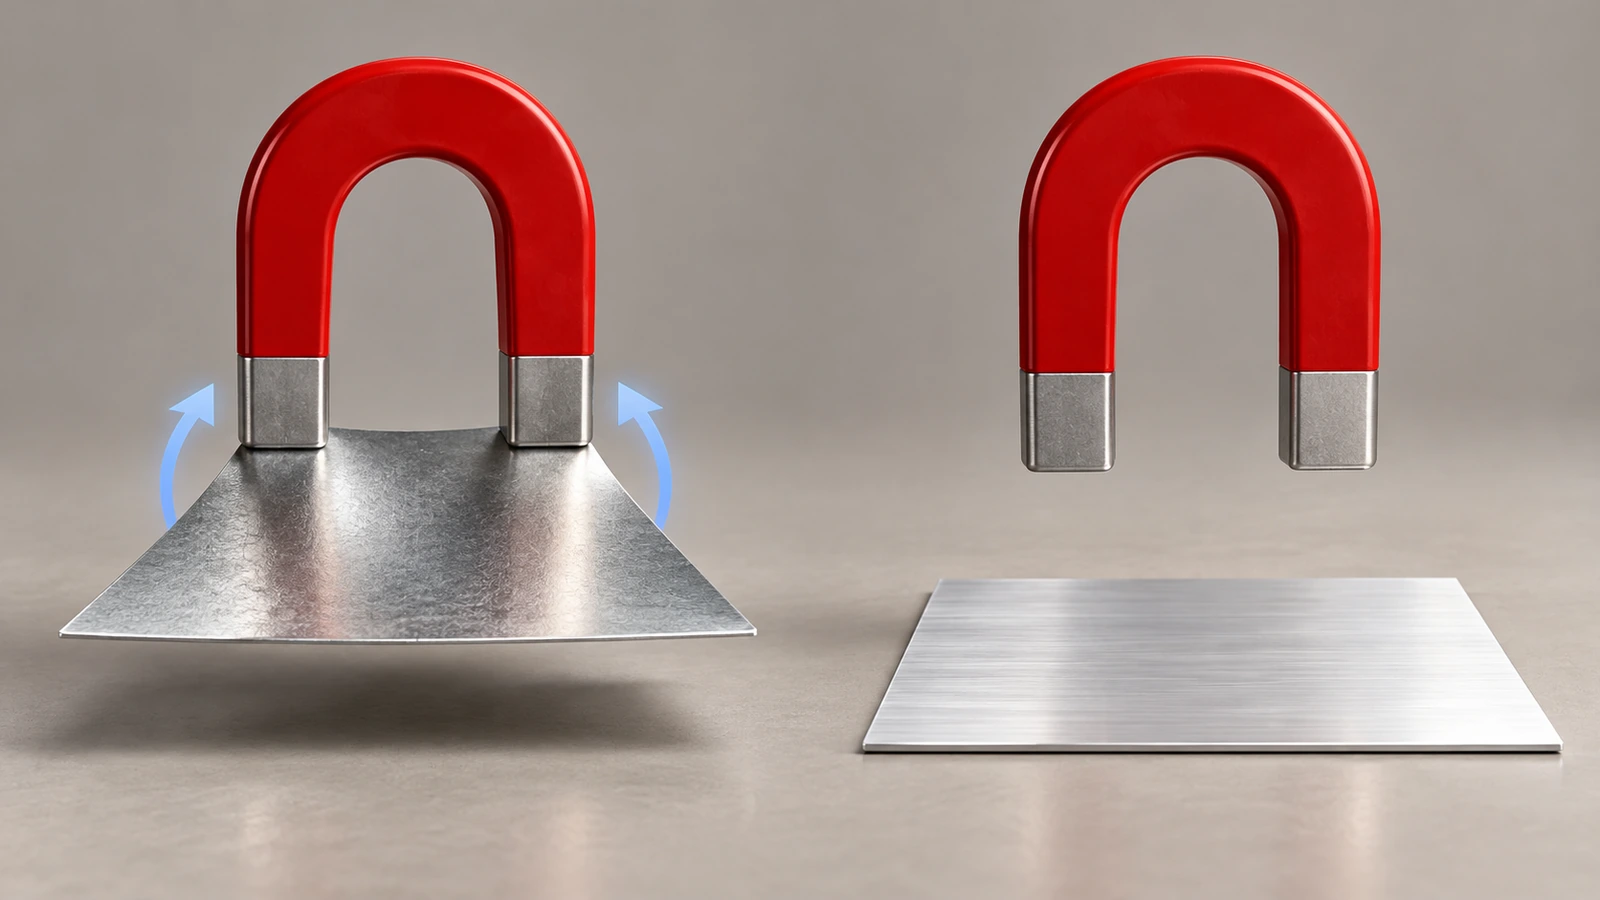
Odporność na wgniecenia rośnie znacznie szybciej. Sztywność na zginanie płaskiego panelu wieka rośnie z sześcianem grubości, więc przejście z 0,20 mm na 0,25 mm niemal podwaja sztywność (×1,95), a przejście z 0,23 mm na 0,28 mm podnosi ją o około 80 %. Duże płaskie wieka najbardziej korzystają z dodatkowej grubości, ponieważ szeroki, niepodparty panel to miejsce, w którym najpierw pojawiają się wgniecenia i „oil-canning” (panel, który pod naciskiem palca wpada i wyskakuje). Małe okrągłe pudełka zawdzięczają sztywność głównie kształtowi, dlatego często mogą korzystać z cieńszego końca zakresu.
Krok 3: Dopasuj gatunek twardości do głębokości wytłaczania, tłoczenia i dopasowania wieka
Gatunek twardości to zmienna, którą kupujący najczęściej pozostawiają dostawcy, a wpływa ona na trzy rzeczy, które zauważysz.
Głębokość wytłaczania: miększe gatunki (T-1 do T-3) rozciągają się bardziej przed pęknięciem, dlatego głębokie korpusy i wysokie wieka zwykle ich wymagają. Twardsze gatunki słabiej się formują i częściej marszczą się lub pękają w głębokich narożnikach.
Głębokość tłoczenia: tłoczenie lokalnie rozciąga metal. Miękki gatunek daje wyraźny, głęboki relief. Twardy gatunek sprężynuje, co rozmywa krawędzie wzoru i zwiększa ryzyko pęknięcia lakieru i nadruku nad wypukłością. Jeśli projekt opiera się na głębokim logo, ustal gatunek twardości i głębokość tłoczenia razem i potwierdź je na próbce.
Dopasowanie wieka: wieko nasuwane trzyma się dzięki niewielkiemu wciskowi między wewnętrzną ścianą wieka a zewnętrzną ścianą korpusu. Twardsza blacha bardziej sprężynuje po kształtowaniu, co przesuwa ten wcisk. Również grubość ma tu znaczenie. Ścianka korpusu liczy się dwukrotnie w poprzek średnicy, więc wzrost grubości blachy o 0,01 mm zwiększa zewnętrzną średnicę korpusu o około 0,02 mm. To wystarcza, by gładko chodzące wieko stało się sztywne.
⚠️ Oprzyrządowanie dopasowujące wykonuje się pod konkretną grubość i gatunek twardości. Zmiana któregokolwiek z nich po wykonaniu oprzyrządowania zwykle oznacza ponowne dostrojenie narzędzi, dlatego ustal oba parametry przed pierwszą próbką.
Gatunki DR zapewniają dużą wytrzymałość przy małej grubości. To pasuje do płytkich, płaskich elementów. Rzadko nadają się do głęboko wytłaczanych dekoracyjnych korpusów lub intensywnego tłoczenia.
Krok 4: Ustal masę powłoki cynowej i lakier wewnętrzny do zawartości
Cyna jest barierą, ale największą część pracy ochronnej w dekoracyjnym pudełku wykonuje lakier wewnętrzny. Dla suchej, niezbyt agresywnej zawartości za dobrym lakierem powszechne są lekkie powłoki, np. 2,8/2,8 g/m². Cięższe lub różnicowe powłoki mają sens, gdy zawartość jest wilgotna, tłusta lub kwaśna, albo gdy odsłonięte będą krawędzie cięcia i zarysowania. Masa powłoki wpływa też nieznacznie na metaliczny połysk widoczny przez bezbarwny lakier.
W przypadku kontaktu z żywnością ważniejsza jest chemia lakieru niż cyna. Powłoki epoksydowe na bazie bisfenolu A przez dziesięciolecia dominowały w opakowaniach metalowych, jak wyjaśnia Food Packaging Forum w swoim artykule tła o powłokach do puszek[3]. Recenzowany przegląd bezpieczeństwa opakowań metalowych[4] wymienia migrację BPA, ołowiu i kadmu wśród głównych zagrożeń. Trzy zasady określają obecne wymagania:
W USA powłoki na bazie żywic i polimerów mające kontakt z żywnością podlegają przepisom FDA 21 CFR 175.300[5].
W UE podstawę prawną stanowi rozporządzenie (WE) nr 1935/2004[6].
Rozporządzenie (UE) 2024/3190[7] zakazuje BPA w materiałach kontaktujących się z żywnością, w tym w powłokach metalowych, z okresami przejściowymi zależnymi od rodzaju produktu.
Osobno modelowe przepisy Toxics in Packaging, które przyjęło wiele stanów USA, ograniczają łączną zawartość ołowiu, kadmu, rtęci i chromu sześciowartościowego do 100 ppm[8]. Poproś o typ lakieru (np. BPA-NI, czyli „BPA non-intent”) oraz dokumenty zgodności wymienione z nazwy, zamiast przyjmować określenie „food grade” jako opis.
Krok 5: Określ wykończenie powierzchni pod kątem jakości druku
Pudełka blaszane drukuje się płasko na arkuszach przed kształtowaniem, dlatego wykończenie powierzchni stali bazowej przebija przez przezroczyste obszary i wpływa na sposób, w jaki układa się farba.
Wykończenie błyszczące daje lustrzany, metaliczny efekt pod bezbarwnym lakierem.
Wykończenie kamienne ma drobną fakturę, która ukrywa ślady manipulacji.
Wykończenie matowe ogranicza odblaski na szczegółowych grafikach.
Gdy zależy Ci na nieprzezroczystym wyglądzie, biała warstwa podkładowa całkowicie kryje metal. Wytłaczanie następnie rozciąga zadrukowaną blachę. Grafiki na ściankach i zaokrąglonych narożnikach trzeba wstępnie zniekształcić, by po uformowaniu wyglądały poprawnie, a głębsze wytłoczenia wymagają większej korekty.
Trwałość nadruku mierzy się, a nie opisuje. Norma ASTM D3359[9] ocenia przyczepność w teście taśmą w skali od 0B (silne usunięcie) do 5B (brak usunięcia). Uzgodnienie minimalnej oceny, zwykle 4B lub lepszej na uformowanych obszarach, daje obiektywny sposób akceptowania lub odrzucania próbek. Jednocześnie ustal tolerancję odchyleń barwy. Jak stwierdza jeden z doświadczonych uczestników dyskusji o opakowaniach[10] , problemem w niemal każdym druku jest „złożoność/poziom szczegółowości projektu oraz tolerancja odchyleń od ‚złotego standardu’”.
Krok 6: Zatwierdź specyfikację pomiarami próbek
Po dostarczeniu próbek zmierz następujące elementy:
Grubość gołego metalu mierzona mikrometrem w kilku punktach korpusu i wieka. Lakier i nadruk dodają mikrony, więc określ w specyfikacji, czy podajesz grubość metalu bazowego, czy całkowitą.
Odczucie przy zdejmowaniu wieka w co najmniej kilku sztukach.
Czytelność tłoczenia.
Przyczepność taśmy w najbardziej rozciągniętym narożniku.
Zapisz wyniki obok zapisu materiałowego, aby partię produkcyjną można było z nimi porównać. Pełną listę kontrolną dopasowania, wykończenia, powłoki i bezpieczeństwa znajdziesz na naszej stronie produktu dla pudełek blaszanych 2-częściowych, dlatego nie powtarzamy jej tutaj.
Przedziały grubości, gatunki twardości oraz blacha biała a opakowania aluminiowe
Poniższe przedziały to typowe punkty wyjścia dla grubości materiału pudełek blaszanych, a nie stałe reguły. Wymiary, kształt i głębokość wytłaczania przesuwają właściwy wybór, dlatego każdy przedział potwierdź próbką.
Przedział grubości
Przybliżona masa bazowa
Masa stali
Typowe zastosowanie
Kompromis
0,18–0,21 mm
64–75 lb/bb
1,41–1,65 kg/m²
Małe okrągłe lub prostokątne pudełka, lekka zawartość, zabezpieczona wysyłka
Najniższy koszt stali; duże płaskie wieka mogą wykazywać oil-canning
0,23–0,25 mm
82–89 lb/bb
1,81–1,96 kg/m²
Ogólne pudełka detaliczne i upominkowe, umiarkowane tłoczenie
Zrównoważony koszt i sztywność; najczęściej stosowany zakres w oprzyrządowaniu
0,28–0,30 mm
100–107 lb/bb
2,20–2,36 kg/m²
Duże gabaryty, ciężka zawartość, głębokie tłoczenie, wysyłka paczkowa
Około 80 % sztywniejsza niż 0,23 mm, ale o 20–30 % więcej stali wagowo
Gatunek twardości ASTM
Cel HR30Tm
Zachowanie przy kształtowaniu
Typowe zastosowanie w pudełkach blaszanych 2-częściowych
T-1 / T-2
~49 / ~53
Bardzo miękka, duże wydłużenie
Głębokie korpusy, wysokie wieka, ostre głębokie tłoczenie
T-3
~57
Wytłaczanie ogólnego przeznaczenia
Większość płytko i średnio wytłaczanych pudełek i wieczek
T-4 / T-5
~61 / ~65
Sztywniejsza, większe sprężynowanie
Płytkie elementy wymagające płaskich, sztywnych paneli
T-6 i gatunki DR
~70 i więcej
Duża wytrzymałość, ograniczone wytłaczanie
Dna płaskie i małe elementy; rzadko głębokie dekoracyjne korpusy
Blacha biała a opakowania aluminiowe (oraz stal bez cyny)
Aluminium jest około 2,9 razy lżejsze od stali pod względem gęstości (2,70 wobec 7,85 g/cm³), ale jest też około 3 razy mniej sztywne (moduł sprężystości wynosi około 70 GPa wobec około 205 GPa). Aby osiągnąć sztywność panelu z blachy białej o grubości 0,23 mm, aluminium potrzebuje około 0,33 mm. Przy tej grubości nadal waży o około 50 % mniej na metr kwadratowy. Stal bez cyny (ECCS, stal powlekana chromem zamiast cyną) to kolejna opcja. Ma podobną wytrzymałość jak blacha biała i często stosuje się ją z pełnym pokryciem lakierem, ale nie ma błyszczącej powierzchni cyny, która przebijałaby przez bezbarwne farby.
Właściwość
Blacha biała
Aluminium
Stal bez cyny (ECCS)
Gęstość
7,85 g/cm³
2,70 g/cm³
7,85 g/cm³
Grubość przy równej sztywności panelu
0,23 mm (wzorzec)
~0,33 mm
0,23 mm
Masa przy równej sztywności
~1,81 kg/m²
~0,89 kg/m²
~1,81 kg/m²
Tłoczenie i zachowanie przy wgnieceniach
Wyraźny relief, dobra odporność na wgniecenia
Miękki, głęboki relief, łatwiej ulega wgnieceniom
Podobnie jak blacha biała
Widoczna przez bezbarwny lakier
Jasny metaliczny
Jasny metaliczny
Bardziej matowa; zwykle w pełni pokryta
Korozja na krawędziach cięcia
Wymaga ochrony lakierem
Tworzy własną warstwę tlenkową
Wymaga ochrony lakierem
Rozdzielanie w recyklingu
Magnetyczna
Prądy wirowe
Magnetyczna
Recyklowalność wpływa obecnie na wybór materiału dla marek sprzedających w Europie. Rozporządzenie UE w sprawie opakowań i odpadów opakowaniowych (UE) 2025/40, streszczone na stronie Komisji Europejskiej poświęconej odpadom opakowaniowym[11], obowiązuje ogólnie od 12 sierpnia 2026. Wprowadza ona klasyfikację poziomu recyklowalności i ogranicza zbędną masę opakowań. Stal i aluminium są powszechnie poddawane recyklingowi. Magnetyczne oddzielanie stali to praktyczna zaleta, a mniejsza masa aluminium pomaga w argumentach o minimalizacji masy. Porównanie pudełek blaszanych z formatami z papieru, plastiku i szkła znajdziesz w zestawieniu formatów na naszej stronie o pudełkach blaszanych.
Często zadawane pytania
FAQ: Jaka grubość jest typowa dla małego pudełka na balsam lub miętówki?
Małe pudełka z lekką zawartością często używają zakresu 0,18–0,21 mm, ponieważ ich rozmiar i zakrzywione ścianki już zapewniają sztywność. Jeśli pudełko będzie wysyłane luzem w paczkach albo ma głębokie tłoczenie, przed decyzją przetestuj próbkę 0,23 mm obok cieńszej.
FAQ: Czy grubsza blacha biała zawsze jest lepsza?
Nie. Grubsza blacha zwiększa koszt stali i masę przesyłki mniej więcej proporcjonalnie do grubości, a może być trudniejsza do wytłoczenia w ciasnych narożnikach. Wybierz najcieńszą blachę, która przechodzi kontrole odporności na wgniecenia, dopasowania i tłoczenia na próbkach.
FAQ: Co oznacza „T-3” w specyfikacji blachy białej?
To gatunek twardości ASTM z celem twardości Rockwella HR30Tm wynoszącym około 57. To gatunek ogólnego przeznaczenia do wytłaczania, miększy niż gatunki T-4 do T-6 i twardszy niż T-1 i T-2. EN 10202 opisuje podobne właściwości za pomocą oznaczeń granicy plastyczności, takich jak TS260.
FAQ: Czy mogę zmienić grubość po wykonaniu oprzyrządowania?
Zazwyczaj nie, bez ponownego dostrojenia. Zmiana o 0,01 mm przesuwa średnicę korpusu o około 0,02 mm, co zmienia wcisk wieka nasuwanego. Grubość i gatunek twardości ustal przed wykonaniem pierwszej próbki.
FAQ: Czy masa powłoki cynowej ma znaczenie, gdy w pudełku są produkty niespożywcze?
Tak, choć mniej. Świece, kosmetyki i wilgotne przechowywanie wciąż mogą spowodować korozję odsłoniętych krawędzi lub zarysowań. Lekka powłoka z dobrym lakierem wystarcza do produktów suchych. Gdy zawartość jest tłusta, wilgotna lub kwaśna, poproś o cięższą lub różnicową powłokę.
FAQ: Jak zmierzyć grubość gotowej próbki?
Użyj mikrometru w kilku punktach ścianki korpusu i na wieku. Pamiętaj, że lakier i nadruk dodają mikrony. W specyfikacji podaj, czy grubość dotyczy metalu bazowego, czy całkowitej grubości z powłoką, aby odczyty od dostawców dało się porównać.
Najważniejsze wnioski
Podawaj grubość w milimetrach i jawnie przeliczaj dawne oznaczenia gauge. — 1 lb na skrzynkę bazową ≈ 0,0028 mm, więc 82 lb ≈ 0,23 mm (Źródło)
Podaj gatunek twardości, ponieważ kontroluje on głębokość wytłaczania, ostrość tłoczenia i sprężynowanie wieka. — gatunki ASTM mają cel twardości HR30Tm wynoszący około 49 (T-1) do około 70 (T-6) (Źródło)
Przy zamówieniach zgodnych ze specyfikacjami UE stosuj europejski system oznaczeń. — gatunki EN 10202 takie jak TS230 i TH415 są nazywane według granicy plastyczności w MPa (Źródło)
Przyjmuj trwałość nadruku na podstawie zmierzonej oceny, a nie opisu. — skala ASTM D3359 od 0B do 5B, przy czym częstym celem na uformowanych obszarach jest 4B lub lepsza (Źródło)
Sprawdź skład chemiczny lakieru wewnętrznego pod kątem kontaktu z żywnością. — unijny zakaz BPA w materiałach kontaktujących się z żywnością wynika z rozporządzenia (UE) 2024/3190 (Źródło)
Sprawdź dopuszczalne poziomy metali ciężkich w farbach i powłokach. — łączna zawartość Pb, Cd, Hg i Cr(VI) ≤ 100 ppm wg modelowych przepisów Toxics in Packaging (Źródło)
Jeśli sprzedajesz w Europie, uwzględnij unijne zasady dotyczące recyklowalności. — PPWR obowiązuje ogólnie od 12 sierpnia 2026 (Źródło)
Podsumowanie
Grubość blachy białej do pudełek blaszanych to jeden z trzech powiązanych wyborów, obok gatunku twardości i masy powłoki cynowej. Grubość określa koszt i sztywność, gatunek twardości decyduje o tym, jak blacha się wytłacza i jak pasuje wieko, a powłoka z lakierem wyznacza odporność na korozję oraz parametry kontaktu z żywnością.
Zapisz wszystkie trzy parametry w zapytaniu ofertowym jako konkretne wartości: grubość w milimetrach, gatunek twardości, g/m² na stronę i rodzaj lakieru. Dostawcy wycenią wtedy ten sam materiał, a wyniki próbek da się przypisać do konkretnej specyfikacji. Gdy zapis materiałowy będzie gotowy, poproś o wycenę: niestandardowe pudełka blaszane 2-częściowe , a następnie zamów próbkę wykonaną według dokładnie tej specyfikacji.
Źródła
EN 10202, Wyroby z walcowni blachy białej walcowane na zimno — elektrolityczna blacha biała oraz elektrolitycznie powlekana chromem i tlenkiem chromu stal, Europejski Komitet Normalizacyjny (CEN). ↩
ASTM A623/A623M, Specyfikacja standardowa dla wyrobów z walcowni blachy białej, wymagania ogólne, ASTM International (z towarzyszącymi specyfikacjami A624 i A626 dla elektrolitycznej blachy białej jednokrotnie i dwukrotnie walcowanej). ↩
Amerykańska Agencja ds. Żywności i Leków (FDA), 21 CFR 175.300, Powłoki żywiczne i polimerowe. ↩
Rozporządzenie (WE) nr 1935/2004 w sprawie materiałów i wyrobów przeznaczonych do kontaktu z żywnością, Parlament Europejski i Rada. ↩
Rozporządzenie Komisji (UE) 2024/3190 w sprawie stosowania bisfenolu A i innych bisfenoli w materiałach i wyrobach przeznaczonych do kontaktu z żywnością. ↩
Toxics in Packaging Clearinghouse, Model Toxics in Packaging Legislation (łączny limit metali ciężkich: 100 ppm). ↩
ASTM D3359, Standardowe metody badań do oceny przyczepności w teście taśmowym, ASTM International. ↩
Czesc! Jestem Bruce, dumny tata mojego wspanialego syna. Jestem zalozycielem Zigpac, firmy poligraficznej i opakowaniowej pomagajacej MPS z rozwiazaniami na zamowienie. Stworzmy cos wspanialego razem!


 PDF bloga do czytania offline


Poniższe informacje są wymagane do logowania społecznościowego
Zaloguj się
Utwórz nowe konto