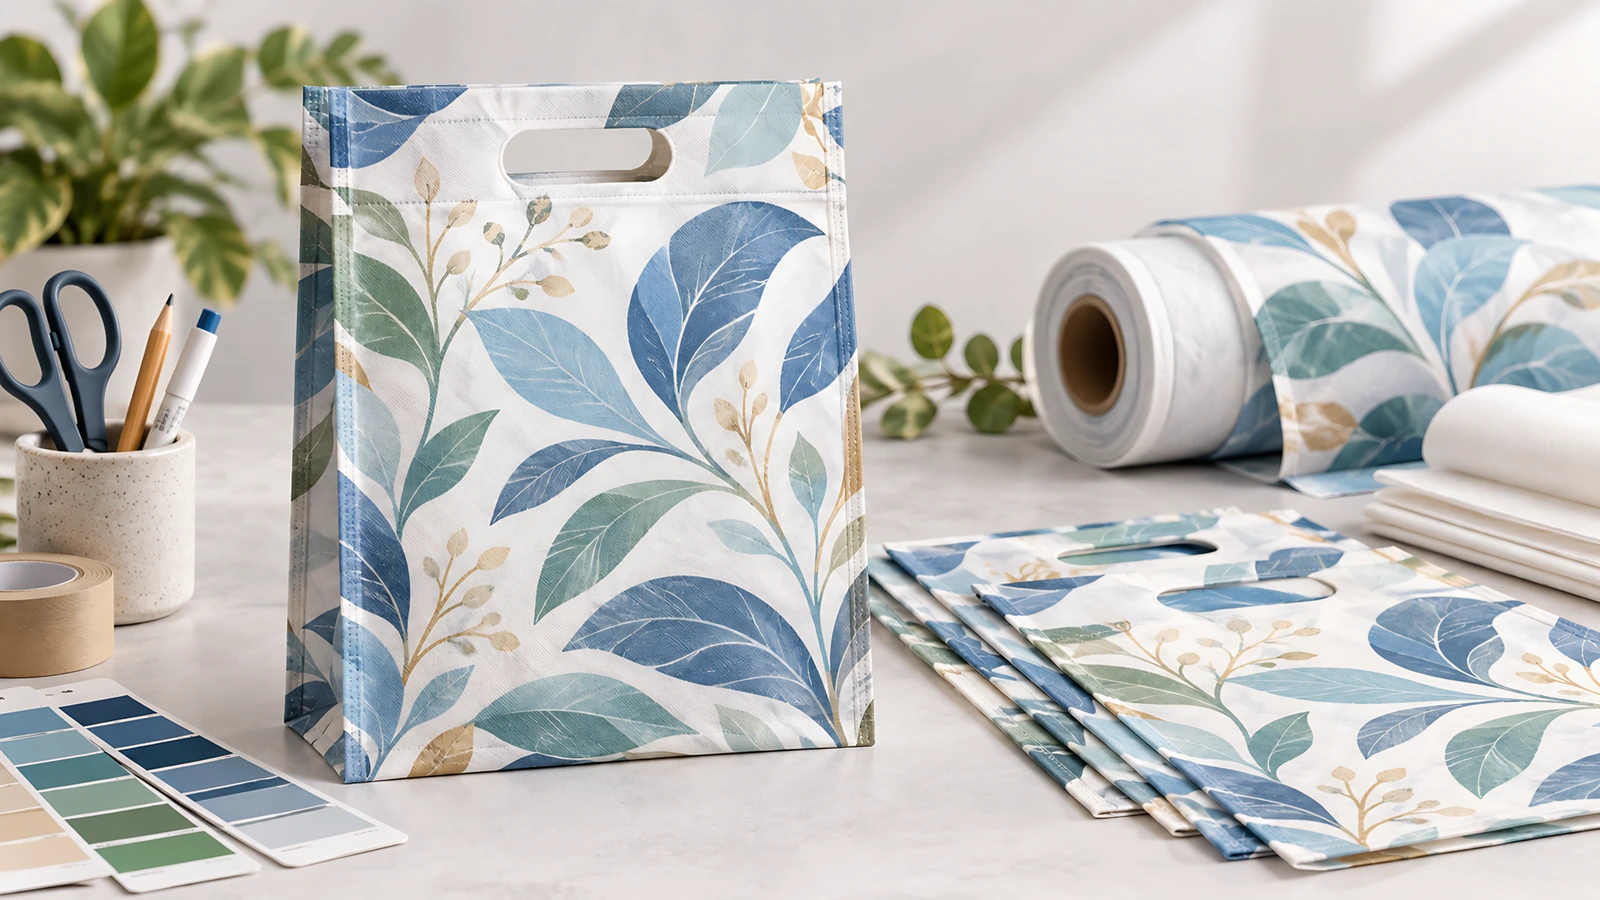
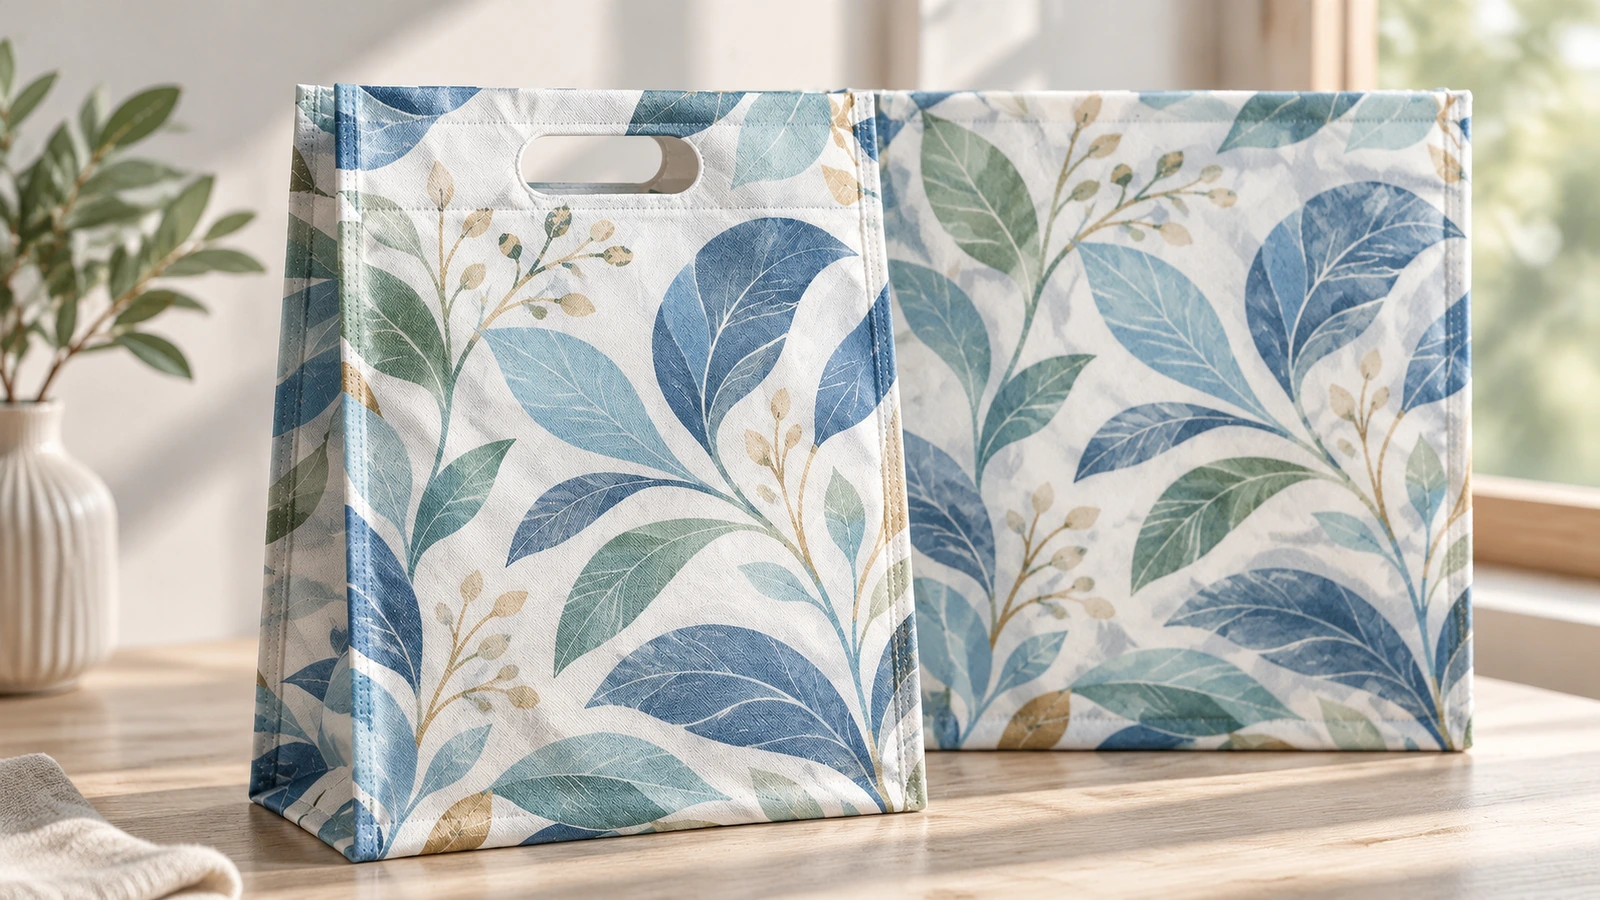
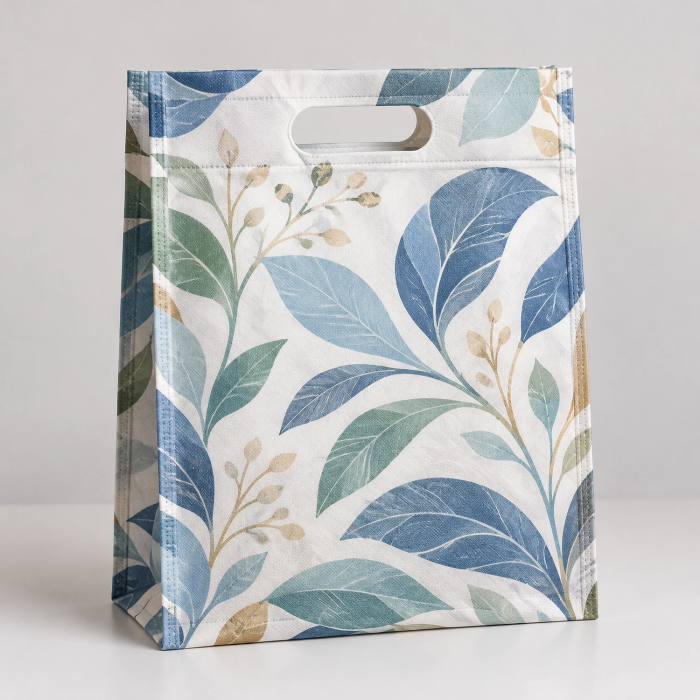
Niestandardowe torby z włókniny D-cut to płaskie torby z włókniny PP spunbond. Uchwyt w kształcie litery D jest wycinany bezpośrednio w korpusie torby, a krawędzie łączone zgrzewaniem termicznym lub ultradźwiękowym. Przy gramaturze około 70–80 GSM i sitodruku w jednym lub dwóch kolorach sprawdzają się w lekkiej sprzedaży detalicznej, jako materiały rozdawane na targach, w aptekach i salonach. Przed zamówieniem produkcji masowej potwierdź wytrzymałość uchwytu na obciążonej próbce.
Kto zamawia niestandardowe torby D-cut i do jakich zastosowań? ↑
Konsumenci końcowi rzadko zamawiają te torby. Zwykle kupują je firmy. Nabywcy detaliczni i sieciowi potrzebują markowej torby przykasowej. Zespoły marketingowe i eventowe potrzebują czegoś do rozdawania na stoisku. Mniejsze podmioty, takie jak apteki, salony, stoiska kosmetyczne i szkoły, chcą estetycznej torby w kolorach swojej marki. Amerykański hurtownik Blue Nile Bags[1] pozycjonuje torby sztancowane jako lekkie, markowe torby na zakupy przeznaczone na odzież, kosmetyki lub akcesoria. Opisuje je też jako „idealne do rozdawania materiałów marketingowych, próbek lub gadżetów” podczas wydarzeń.
Zadania są różne, ale kryteria wyboru się pokrywają. Butik potrzebuje torby na zakupy, która wygląda na przemyślaną, a nie bezosobową. Zespołowi organizującemu wydarzenie mniej zależy na tym, jak torba wypada w dłoni. Jego główne pytanie brzmi, czy kilka tysięcy toreb z 2-kolorowym logo dotrze, zanim rozpocznie się wydarzenie. Obie grupy potrzebują trzech rzeczy: logo, które pozostaje ostre, kosztu jednostkowego mieszczącego się w budżecie oraz uchwytu, który nie zawiedzie na oczach klienta.
Dlaczego tanie torby D-cut zawodzą i jak temu zapobiec? ↑
Najczęstszym błędem zakupowym jest obniżanie gramatury materiału, aby zaoszczędzić ułamek centa. Torba D-cut nie ma wszytego paska rozkładającego obciążenie. Uchwyt jest otworem w tym samym arkuszu materiału, więc naprężenia skupiają się na wyciętej krawędzi. Producent opakowań HAPLAST[3] podaje, że „ponad połowa rzeczywistych awarii toreb z włókniny PP występuje przy uchwycie, a nie w korpusie”. Dodaje, że torby o odpowiedniej gramaturze GSM nadal się rwą, ponieważ naprężenia gromadzą się w określonych strefach zamiast rozkładać na całym materiale.
Te problemy zwykle pojawiają się po opłaceniu zamówienia. LeeLine Bags[4] dokumentuje torbę 120 GSM, której tanie szwy zgrzewane termicznie rozerwały się przy sile około 12 lbs. Odnotowuje też partię 5,000-jednostkową, odrzuconą z powodu ścierania się koloru po tym, jak tunel utwardzający spadł do 140°C. Torba, która pęka przy kasie albo brudzi farbą płaszcz, zamienia twoje logo w źródło kłopotów.
Rozwiązaniem jest pisemna specyfikacja, a nie slogan marketingowy. Przewodnik GSM Kete Group[6] wskazuje wartość poniżej 50 GSM jako poziom, przy którym otwór uchwytu D-cut się rozrywa. Podejmij trzy środki ostrożności. Po pierwsze, wpisz minimalną gramaturę GSM do umowy. Po drugie, przy większych obciążeniach poproś o wzmocnioną łatę albo szerszy pas zgrzewu wokół uchwytu. Po trzecie, dynamicznie przetestuj próbkę przedprodukcyjną z rzeczywistym towarem w środku: podnieś ją, rozkołysz i pociągnij z jednej strony. Każde zamówienie wyceniamy według pisemnej specyfikacji. Minimalna wielkość zamówienia, termin realizacji i cena jednostkowa są potwierdzane w wycenie, a produkcja masowa rusza dopiero po akceptacji próbki.
Spis treści
Czym dokładnie jest zgrzewana torba z włókniny D-cut? ↑
Torba jest wycinana z 100 % włókniny polipropylenowej spunbond. ShoppingBagCo[7] wymienia „100 % pierwotną włókninę polipropylenową” jako standardowy materiał. NoWoBag[8] opisuje typową konstrukcję D-cut jako uchwyt sztancowany z jednego kawałka materiału, o gramaturze 60–80 GSM, stosowany w aptekach, sklepach spożywczych i handlu detalicznym. Produkcja przebiega krótką ścieżką:
1. Rolki materiału są drukowane.
2. Boczne krawędzie są łączone zgrzewaniem ultradźwiękowym zamiast szycia.
3. Uchwyt w kształcie litery D jest sztancowany.
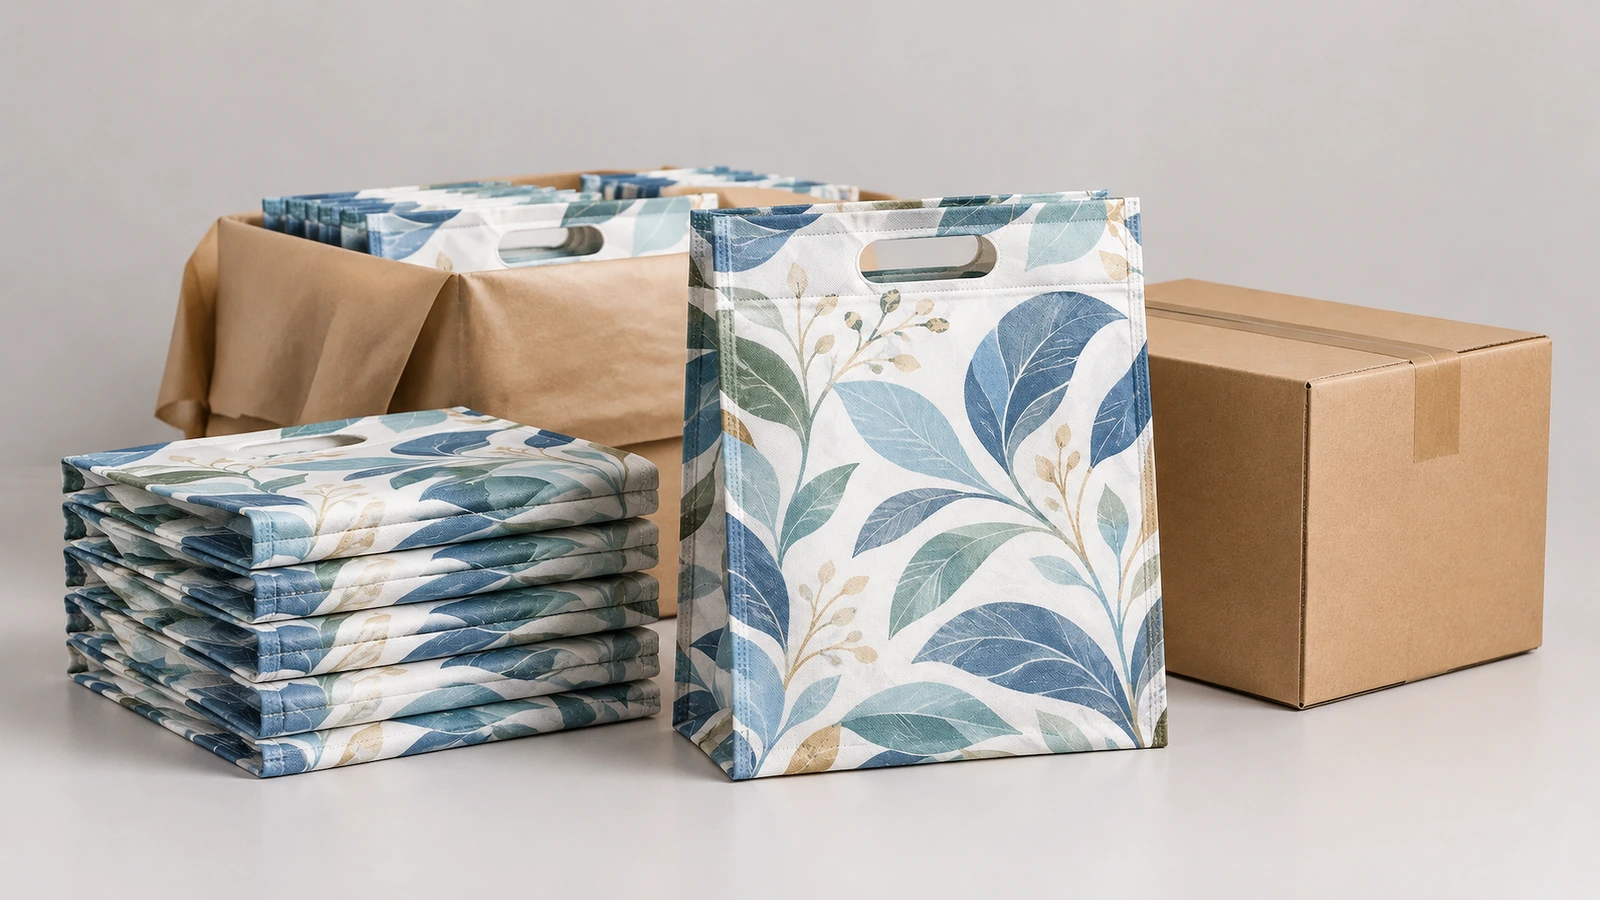
4. Gotowe torby są liczone, pakowane w wiązki (zwykle po 50 lub 100 w wiązce) i umieszczane w kartonach.
Ponieważ uchwyt nie jest wszywany, torba D-cut jest szybsza i tańsza w produkcji niż szyta torba tej samej wielkości. Kompromisem jest mniejsza nośność i niższy komfort przy dużym ciężarze.
Gramaturę materiału wyraża się w GSM (gramach na metr kwadratowy). Gdy wycena podaje „80 GSM”, zapytaj, jak zmierzono tę wartość. ISO 9073-1:2023[9] określa metodę badania masy powierzchniowej włóknin. Chińska norma branżowa FZ/T 64035-2014[10] dla toreb zakupowych z włókniny wymaga, aby etykiety podawały główny materiał, wymiary i maksymalne obciążenie w kilogramach. Norma dotyczy łańcucha dostaw; nie jest prawem USA. Nie istnieje jedna globalna norma ustalająca obowiązkową nośność toreb D-cut. Odbiór oprzyj na trzech dokumentach: podpisanej próbce, zapisach testów rozciągania i upuszczania oraz specyfikacji wydrukowanej na fakturze proforma (PI).
Przed napisaniem jakichkolwiek treści marketingowych należy uwzględnić dwa ograniczenia. Po pierwsze, PP może być poddawany recyklingowi tam, gdzie przyjmują go odpowiednie instalacje, lecz domyślnie nie jest biodegradowalny ani kompostowalny przemysłowo. Po drugie, standardowa torba promocyjna nie jest opakowaniem do kontaktu z żywnością. Traktuj ją jako przeznaczoną do kontaktu z żywnością tylko wtedy, gdy dostawca przedstawi pisemne dokumenty zgodności obejmujące takie użycie dla Twojej partii.
Jak określić specyfikację i zamówić torby D-cut w sześciu krokach? ↑
Krok 1: Dopasuj gramaturę materiału do obciążenia
Opublikowane wytyczne umieszczają większość toreb D-cut między 50 a 80 GSM, a cięższe materiały rezerwują dla szczególnych potrzeb. Przewodnik po typach toreb Aquaholic[11] uznaje 70–80 GSM za standard. Dodaje, że „stosowanie ponad 90 GSM w torbie D-cut zwykle jest niepotrzebne”, ponieważ wycięty uchwyt zyskuje mniej na dodatkowej gramaturze niż uchwyt wszywany.
| Zakres GSM | Typowe zastosowanie | Uwaga dla kupującego |
|---|
| Poniżej 50 | Nie zaleca się dla D-cut | Krawędź otworu uchwytu jest pierwszym miejscem rozdarcia |
| 60–70 | Upominki eventowe, lekki handel detaliczny | Potwierdź wytrzymałość uchwytu na obciążonej próbce |
| 70–80 | Standardowe torby detaliczne i markowe torby przykasowe | Zwykły punkt odniesienia dla wycen dostawców |
| 90–100+ | Cięższe towary, pełnopowierzchniowy druk laminowany | Rozważ zamiast tego W-cut lub uchwyt pętelkowy |
Ta tabela łączy wytyczne od Kete Group i Aquaholic. Deklaracje nośności dostawców znacznie się różnią. ShoppingBagCo podaje 3–8 kg w zależności od GSM i rozmiaru. Strona dostawcy eksportowego strona dostawcy eksportowego podaje 5–8 kg dla toreb standardowych i 8–12 kg dla toreb wzmocnionych. Każdą wartość nośności traktuj jako deklarację dostawcy. Rzeczywista nośność zależy od wymiarów torby, zawartości, sposobu noszenia oraz wyniku testu własnej próbki.
Krok 2: Wybierz rozmiar, który zachowuje czytelność logo
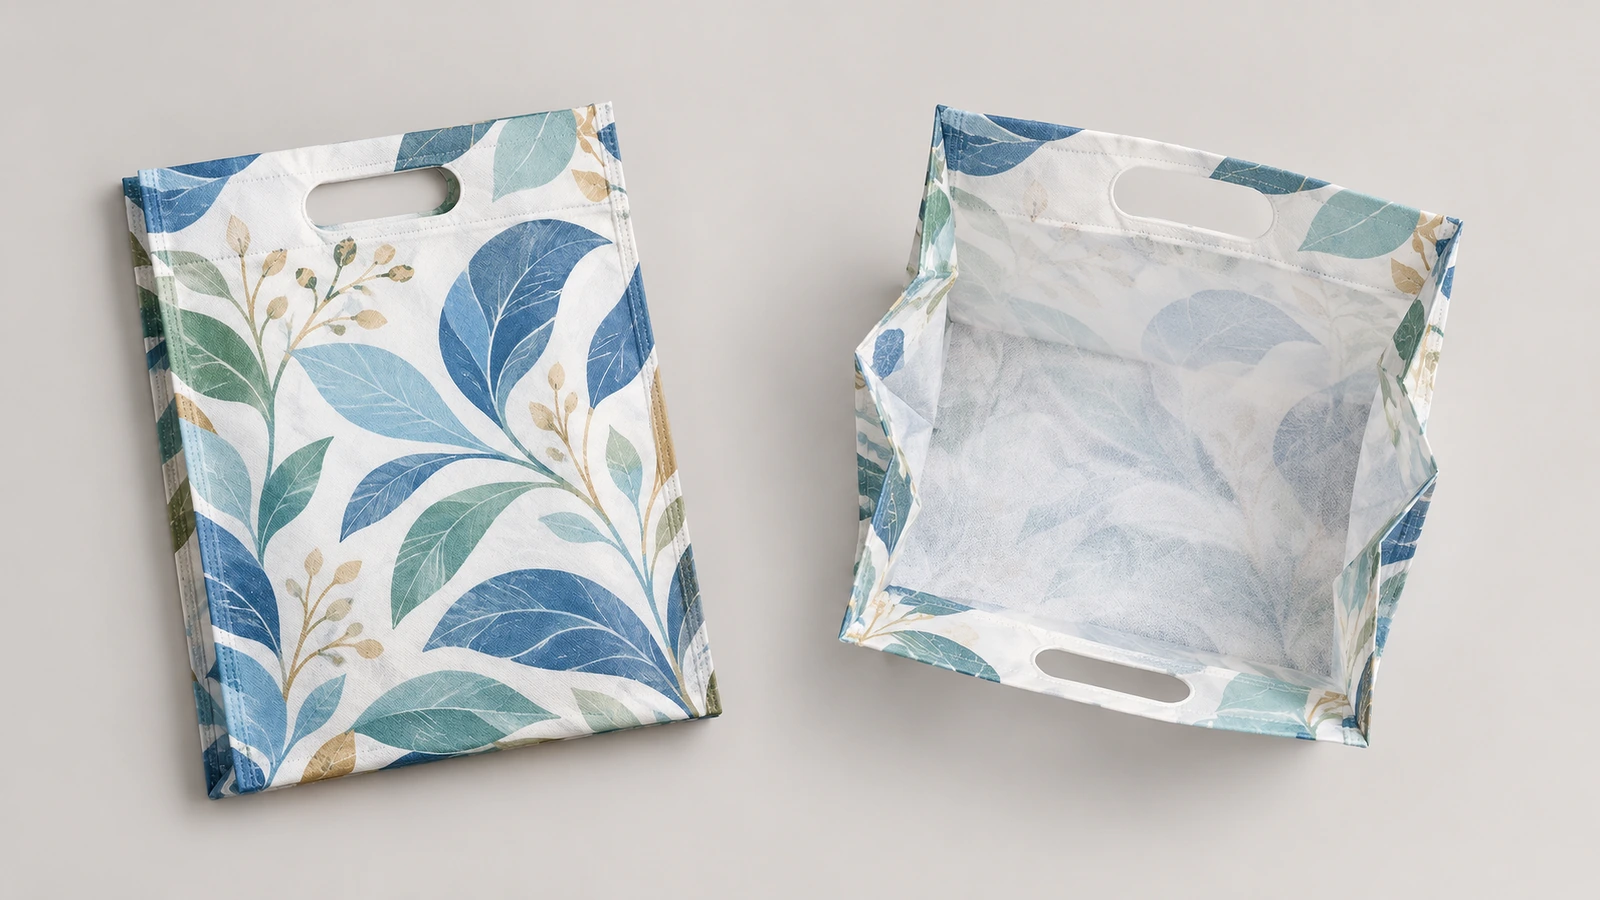
Typowe płaskie rozmiary to 25×30 cm, 30×40 cm i 35×45 cm (ShoppingBagCo). Aquaholic podaje W26×H33, W32×H40 oraz W38×H42 cm. Amerykańskie katalogi promocyjne oferują także format 8×12 in w 80 GSM. Niestandardowe wymiary są zwykle możliwe, ale Aquaholic zaznacza, że nowy rozmiar może wiązać się z jednorazową opłatą za oprzyrządowanie lub wykrojnik oraz wyższą minimalną wielkością zamówienia. Tekst i drobne detale umieszczaj z dala od obszaru wyciętego uchwytu i zgrzewów bocznych. Środkowy panel pozostaje najbardziej płaski podczas noszenia torby, dlatego tam umieść logo.
Krok 3: Wybierz metodę druku i wykończenie powierzchni
| Metoda | Najlepsze zastosowanie | Kompromis |
|---|
| Sitodruk (kolory spotowe) | Logotypy, czytelny tekst, dopasowanie Pantone | Cienkie linie i gradienty tracą szczegóły |
| Termotransfer | Pełnokolorowe obrazy, gradienty | Wyższy koszt jednostkowy, dłuższe proofowanie |
| Fleksografia | Wielkonakładowe powtarzalne serie | Odchylenia koloru przy niekontrolowanym utwardzaniu |
| Laminowanie BOPP | Druk jakości fotograficznej, odporność na zachlapania | Sztywniejsza torba, bardziej złożony recykling |
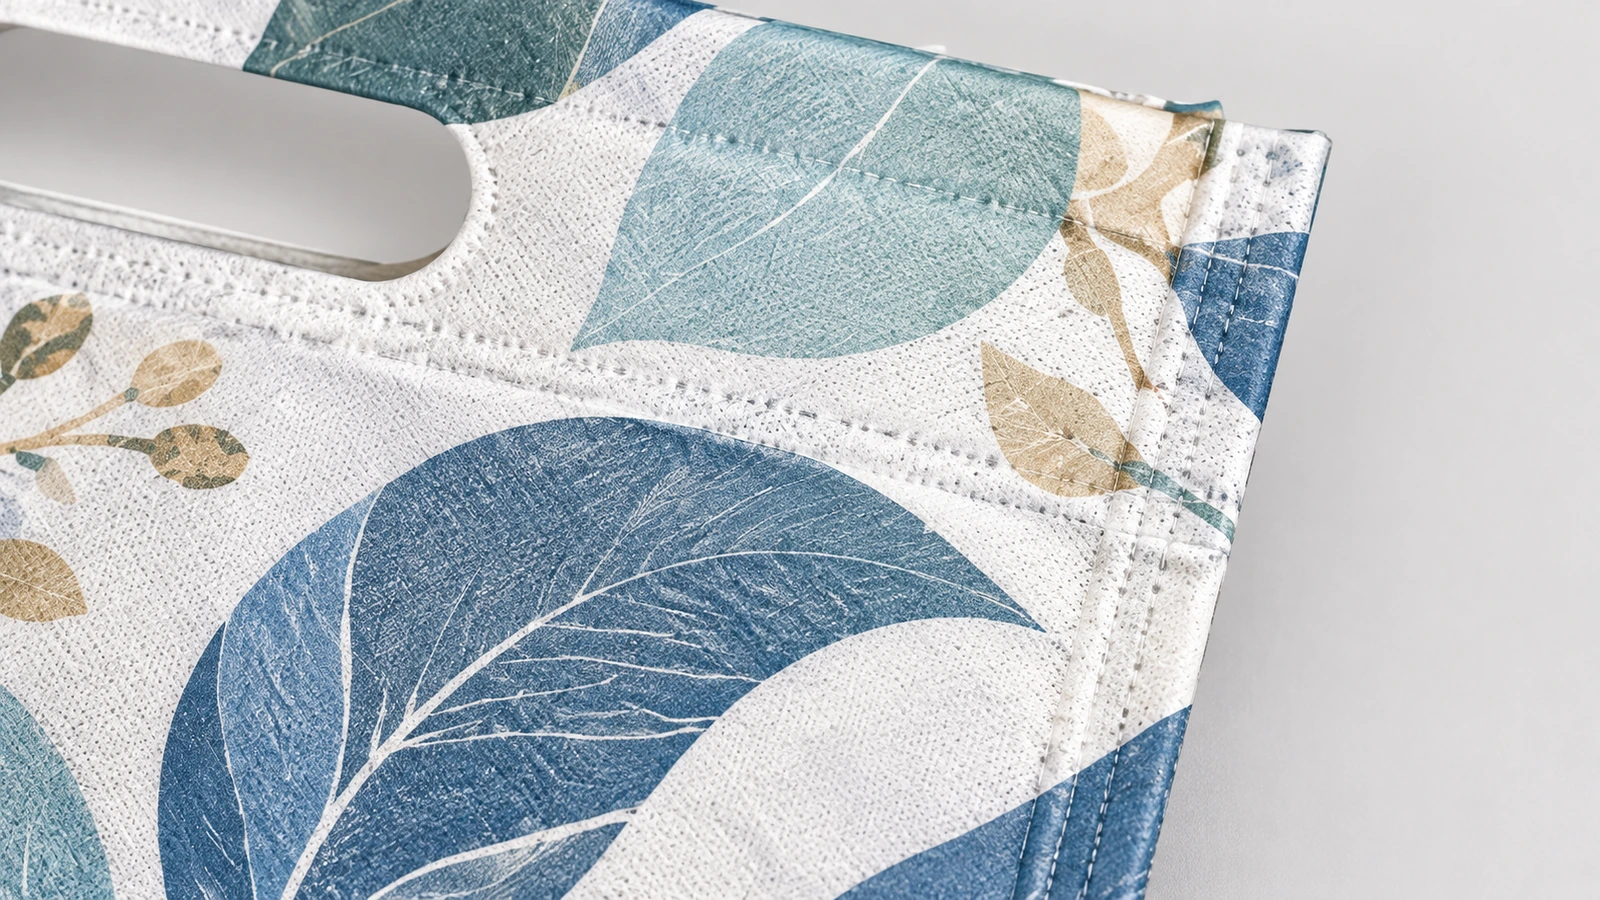
Według Favourite Hub, sitodruk na białym 60–80 GSM spunbondzie jest standardowym procesem przy B2B firmowych torbach. Druk cyfrowy sprawdza się przy próbkach lub grafice, która często się zmienia. Przewodnik OEM dotyczący zakupów od tiiocti[12] wskazuje, że druk fleksograficzny przy niskich cenach może odchylać się około ±8–12 % od docelowego koloru Pantone. Określ na piśmie system farb i warunki utwardzania. Słabo utwardzona farba zalega na powierzchni włókien zamiast z nimi się łączyć, przez co się ściera.
Krok 4: Przygotuj projekt przed proofowaniem
Prześlij pliki wektorowe z referencjami Pantone i określ liczbę kolorów na stronę. Włóknina jest porowata, więc farba w nią wsiąka. printingbag.net[13] szacuje, że nasycenie koloru jest o około 20–30 % niższe niż na torbach papierowych lub płóciennych. Zauważa też, że standardowy sitodruk obejmuje 1–4 kolorów i trudno utrzymuje cienkie linie oraz gradienty. Przed wykonaniem proofu pogrub cienkie linie, dla sitodruku zamień gradienty na jednolite tony i potwierdź, czy logo jest drukowane z jednej, czy z obu stron.
Krok 5: Ustal warunki na fakturze proforma i zwolnij produkcję
Każda wycena powinna zawierać następujące pozycje:
- Wymiary płaskiej torby (szerokość × wysokość × fałda)
- GSM i tolerancję
- PP pierwotne lub z recyklingu
- Metodę zgrzewania
- Kolory druku i proces drukowania
- Wzmocnienie uchwytu
- Metodę badania
- Minimalną wielkość zamówienia, czas przygotowania próbki i czas produkcji masowej
- Incoterm (na przykład FOB Ningbo lub Szanghaj albo DDP)
- Informację, czy opłaty za matryce są wliczone
Płatność często obejmuje zaliczkę 30 %, a saldo jest płatne przed wysyłką, ale nie jest to stała reguła branżowa. W zamówieniu zapisz również tolerancję ilościową i warunki ponownego druku przy błędnym projekcie. Produkcja przebiega następnie opisaną powyżej ścieżką: drukowanie, zgrzewanie, sztancowanie i pakowanie w wiązki.
Krok 6: Przetestuj próbkę i skontroluj zamówienie masowe
NoWoBag przewiduje 3–5 na ocenę próbki przed zaplanowaniem produkcji. Wykorzystaj ten czas na cztery kontrole:
1. Dynamiczny test podnoszenia z rzeczywistym towarem w środku.
2. Testy ścierania na sucho i mokro oraz test zginania nadruku.
3. Kontrola GSM względem wartości z wyceny.
4. Kontrola zapachu natychmiast po otwarciu kartonu. Skargi na zapach są często przypisywane zawartości PP z recyklingu i nieekologicznym farbom, według Weifang Shuntai.
W zamówieniu masowym sprawdź wymiary, pozycję uchwytu, pasowanie druku i ilość według próbkowania AQL oraz zachowaj pierwsze i ostatnie próbki z produkcji. Aveco Baggie[14] zauważa, że współczynnik wad poniżej około 2–3 % jest często uznawany za akceptowalny w produkcji masowej. Ustal własny próg przed rozpoczęciem produkcji, a nie po dostawie.
Jak D-cut wypada na tle toreb W-cut, z uchwytem pętelkowym i laminowanych? ↑
D-cut nie jest najmocniejszą konstrukcją. Właściwy wybór zależy od tego, jak ciężka jest zawartość, jak daleko klienci ją niosą i jak często spodziewasz się, że torba będzie ponownie używana.
| Atrybut | D-cut | W-cut | Uchwyt pętelkowy | Laminowany D-cut |
|---|
| Konstrukcja uchwytu | Wycinany z korpusu | Wycinany, z mieszkiem w dnie | Osobny, szyty lub zgrzewany | Wycinany, powlekany BOPP |
| Obciążenie podane przez dostawcę | 5–8 kg | 5–10 kg | 10–15 kg | Brak danych; sprawdź na próbce |
| Liczba użyć podana przez dostawcę | 30–40 | 40–50 | 50–100+ | Nie podano |
| Najlepszy wybór | Promocje, apteki, lekka sprzedaż detaliczna | Artykuły spożywcze, towary średniej wagi | Butiki, upominki konferencyjne | Kosmetyki, sprzedaż premium |
Wartości nośności i liczby ponownych użyć pochodzą od Go Green Non Woven Bags[15]. Są to wartości z doświadczeń dostawcy, a nie wyniki badań ISO ani ASTM, dlatego używaj ich do porównania opcji, a nie jako gwarancji. To samo źródło ostrzega, że jeśli ktoś niesie około 8 kg przez ponad dziesięć minut, otwory w kształcie litery D „mogą wrzynać się w palce”. Jeśli klienci noszą ciężkie zakupy spożywcze, zmiana na W-cut albo uchwyt pętelkowy rozwiązuje problem konstrukcyjny lepiej niż zwiększanie GSM w D-cut.
Punkty odniesienia dla zakupów: minimalna wielkość zamówienia i termin realizacji
| Źródło | Opublikowana minimalna wielkość zamówienia | Opublikowany termin realizacji |
|---|
| Seemrich | 5,000 pcs | Produkcja: 10–12 dni roboczych |
| NWFabric | 5,000 pcs | Próbki 3–7 po potwierdzeniu |
| NoWoBag | 8,000 (fleksografia); 15,000 (BOPP) | 7–14 dni roboczych (1–2); 21–30 dni w przypadku złożonego projektu |
| Blue Nile Bags | Około 1,500–2,000 | 6–8 od akceptacji próbki |
| Pochette Pack | 10,000 pcs | Około 30 dni; ilość ±10 % |
Powyższe dane pochodzą od Seemrich[16], NWFabric, NoWoBag, Blue Nile Bags, oraz Pochette Pack. Pokazują, że nie istnieje jedna branżowa minimalna wielkość zamówienia. Fabryczny termin 7–14 obejmuje wyłącznie produkcję. Kanał obsługujący rynek USA, który podaje 6–8 od akceptacji próbki, obejmuje większą część łańcucha dostaw. Dodaj osobno fracht morski i odprawę celną, zamiast traktować czas fabryczny jako czas dostawy.
Płaskie torby D-cut również można pakować bardzo gęsto. TLP Packaging[17] szacuje, że w kontenerze mieści się około 50 % więcej toreb D-cut niż toreb z uchwytem pętelkowym, przy wykorzystaniu 30–40 % mniej przestrzeni magazynowej. To wyliczenie dostawcy, więc zweryfikuj je z rzeczywistą specyfikacją kartonu. Przy ponownych zamówieniach zachowaj zatwierdzoną próbkę, referencje Pantone i liczbę sztuk w kartonie, aby kolejna seria odpowiadała poprzedniej.

Jakie oświadczenia ekologiczne można bezpiecznie drukować na rynek USA? ↑
Marketing środowiskowy w USA regulują FTC Green Guides. Zgodnie z 16 CFR 260.12[18], można użyć bezwarunkowego twierdzenia „nadaje się do recyklingu” tylko wtedy, gdy instalacje recyklingowe są dostępne dla „znacznej większości” konsumentów lub społeczności, w których produkt jest sprzedawany. Przepis definiuje to jako co najmniej 60. LeeLine Bags zauważa, że punkty komunalne często odrzucają torby z włókniny PP. Dlatego bezpiecznym domyślnym określeniem jest „wielokrotnego użytku”, a każde twierdzenie o recyklingu powinno być zastrzeżone.
Nie drukuj „kompostowalna” ani „biodegradowalna” na standardowym PP. ASTM D6400[19] obejmuje tworzywa przeznaczone do kompostowania w instalacjach komunalnych lub przemysłowych, a zwykłe PP spunbond nie spełnia tych wymagań. Twierdzenia o ponownym użyciu także wymagają ostrożności. printingbag.net podaje, że torba z włókniny PP może wymagać około 11–14 ponownych użyć, aby zrównoważyć ślad węglowy względem jednorazowej torby plastikowej. Sprawdź tę wartość w pierwotnym badaniu cyklu życia, zanim ją zacytujesz.
Kalifornia zmieniła kontekst w 2026. Biuletyn biuletyn CalRecycle[20] potwierdza dwie kwestie. Program toreb wielokrotnego użytku SB 270 zakończył się 31 grudnia 2025. Od 1 stycznia 2026 sklepy mogą przy punkcie sprzedaży wydawać wyłącznie torby z papieru z recyklingu, przy minimalnej opłacie dziesięciu centów. Markowa torba D-cut w Kalifornii może więc działać jako torba wielokrotnego użytku należąca do klienta albo jako artykuł promocyjny. Nie jest certyfikowaną torbą przykasową. Nie używaj ponownie starego sformułowania SB 270 „zaprojektowana do co najmniej 125 użyć”, opisanego w podsumowaniu prokuratora generalnego, tak jakby było aktualnym certyfikatem. Na koniec przechowuj zapas toreb z dala od bezpośredniego światła słonecznego. Aveco Baggie zauważa, że włóknina PP jest fotodegradowalna i może stać się krucha w ciągu 6–12 długotrwałej ekspozycji na słońce.
Najważniejsze wskazówki dla szybszych i bezpieczniejszych zakupów ↑
- Większość awarii zaczyna się przy uchwycie, a nie w korpusie torby. — ponad połowa rzeczywistych awarii toreb z włókniny PP (Źródło)
- Uchwyty D-cut rozrywają się, gdy materiał jest zbyt lekki. — poniżej 50 GSM otwór uchwytu się rozrywa (Źródło)
- Dodatkowa gramatura daje ograniczoną korzyść w wyciętym uchwycie. — 70–80 GSM to standard; powyżej 90 GSM zwykle jest niepotrzebne (Źródło)
- Czas fabryczny i terminy kanałów obsługujących USA nie są wymienne. — 7–14 dni roboczych dla 1–2 wobec 6–8 od akceptacji próbki (Źródło; Źródło)
- Bezwarunkowe twierdzenie „nadaje się do recyklingu” wymaga szerokiego dostępu do instalacji. — co najmniej 60 % konsumentów lub społeczności (Źródło)
- Kalifornijskie torby przykasowe są teraz wyłącznie papierowe. — od 1 stycznia 2026, przy minimalnej opłacie $0,10 (Źródło)
- Szacunki wielkości rynku zależą od definicji rynku przyjętej w każdym raporcie. — jeden raport: $4,395 miliarda w 2025 do $6,878 miliarda do 2031, przy CAGR 7,7 % (Źródło)
Gotowi określić specyfikację toreb D-cut? ↑
Dobre zamówienie toreb D-cut zaczyna się od jasnej specyfikacji. Ustal minimalne GSM odpowiadające obciążeniu, wybierz metodę druku odpowiednią do projektu, zaakceptuj proof i zatwierdź próbkę, która przeszła test podnoszenia z obciążeniem oraz test ścierania. Utrzymuj deklaracje środowiskowe w granicach zasad FTC i Kalifornii. Następnie porównuj wyceny dopiero po ujednoliceniu rozmiaru, liczby kolorów, Incotermu i opłat. Minimalna wielkość zamówienia, czas produkcji i cena jednostkowa dla Twojego zamówienia są potwierdzane w wycenie, a produkcja masowa następuje po akceptacji próbki. Prześlij rozmiar torby, GSM, kolory druku, ilość i kraj docelowy, aby poprosić o wycenę oraz próbkę przedprodukcyjną.


Poniższe informacje są wymagane do logowania społecznościowego
Zaloguj się
Utwórz nowe konto