Niestandardowe pudełka z automatycznym dnem to kartony składane ze wstępnie sklejoną podstawą, która otwiera się i blokuje podczas rozkładania kartonu. Ograniczają liczbę czynności potrzebnych do zamknięcia dna, są dostarczane na płasko, umożliwiają nanoszenie indywidualnej grafiki i zapewniają bezpieczniejszą podstawę produktom takim jak świece, kosmetyki, towary butelkowane, sucha żywność, suplementy i akcesoria detaliczne. Ostateczne wymiary, klasa tektury, dopuszczalne obciążenie, minimalna wielkość zamówienia, czas produkcji i masa jednostkowa wymagają potwierdzenia w wycenie, na fizycznych próbkach i w testach właściwych dla danego zastosowania.
Kto najbardziej skorzysta z kartonów z automatycznym dnem?↑
Kartony te są przeznaczone przede wszystkim do programów opakowaniowych B2B, w których równie ważne są szybkość składania, powtarzalny wygląd i bezpieczeństwo dna. Typowi nabywcy to marki handlu elektronicznego, zespoły produktów detalicznych, firmy pakujące na zlecenie, kierownicy zakupów, operatorzy pudełek subskrypcyjnych i niezależni producenci rezygnujący ze standardowych kartonów i etykiet.
Typowe zastosowania obejmują pojemniki na świece, słoiczki kosmetyczne, butelki z kosmetykami do ciała, herbatę i kawę, suchą żywność, suplementy, niewielką elektronikę, upominki oraz inne produkty wymagające kartonu składanego z bezpieczniejszą podstawą niż zwykłe zamknięcie wsuwane. Wersja z tektury litej może odpowiadać lekkim opakowaniom detalicznym, natomiast przy większych obciążeniach punktowych lub trudniejszych warunkach dystrybucji można rozważyć tekturę falistą albo materiał o większej grubości. Żadnego z tych rozwiązań nie należy traktować jako uniwersalnej klasy nośności: przydatność zależy od wymiarów produktu, jego ułożenia w opakowaniu, środka ciężkości, specyfikacji tektury, wkładek i potwierdzonych wyników badań próbki.
Kartony z automatycznym dnem są szczególnie przydatne, gdy wielokrotnie pakuje się jeden rozmiar kartonu. Przy bardzo małej dziennej skali albo wielu zmieniających się wymiarach SKU dodatkowe koszty przetwarzania i wstępnego klejenia mogą przewyższyć oszczędności pracy. Decyzja zakupowa powinna więc uwzględniać całkowity koszt pakowania, a nie tylko cenę kartonu.
Dlaczego tradycyjne dna kartonów powodują zator w pakowaniu?↑
Tani karton może stać się drogi przy stanowisku pakowania. Operatorzy muszą kolejno złożyć kilka klap, utrzymać podstawę w prawidłowym kształcie, nakleić taśmę, sprawdzić zamknięcie i poprawić nierówno zamknięte kartony. Każdy dodatkowy ruch ma większe znaczenie wraz ze wzrostem liczby zamówień. Taśma oznacza też zakupy, uzupełnianie zapasów, utylizację i zarządzanie stanowiskiem.
Problem staje się poważniejszy w przypadku szklanych słoików, butelek i innych skupionych obciążeń. Zbyt słaba tektura, niedopasowany produkt, niedokładne bigowanie lub niecałkowicie zamknięte dno mogą powodować uginanie, przekrzywienie kartonu, uszkodzenie grafiki albo utratę produktu. Zespoły odpowiedzialne za markę mierzą się wtedy z kolejnym problemem: pospolity lub odkształcony karton pogarsza prezentację na półce, nawet jeśli sam produkt jest klasy premium.
Automatyczne dno rozwiązuje te powiązane problemy dzięki wstępnie sklejonej konstrukcji składanej. Po otwarciu i rozłożeniu płaskiego kartonu panele dna przesuwają się do pozycji blokującej. Rozwiązanie nie jest jednak „wytrzymałe z definicji”. Nadal niezbędne są dokładność konstrukcji, prawidłowe działanie kleju, właściwy dobór tektury, poprawne rozkładanie i badania obciążeniowe.
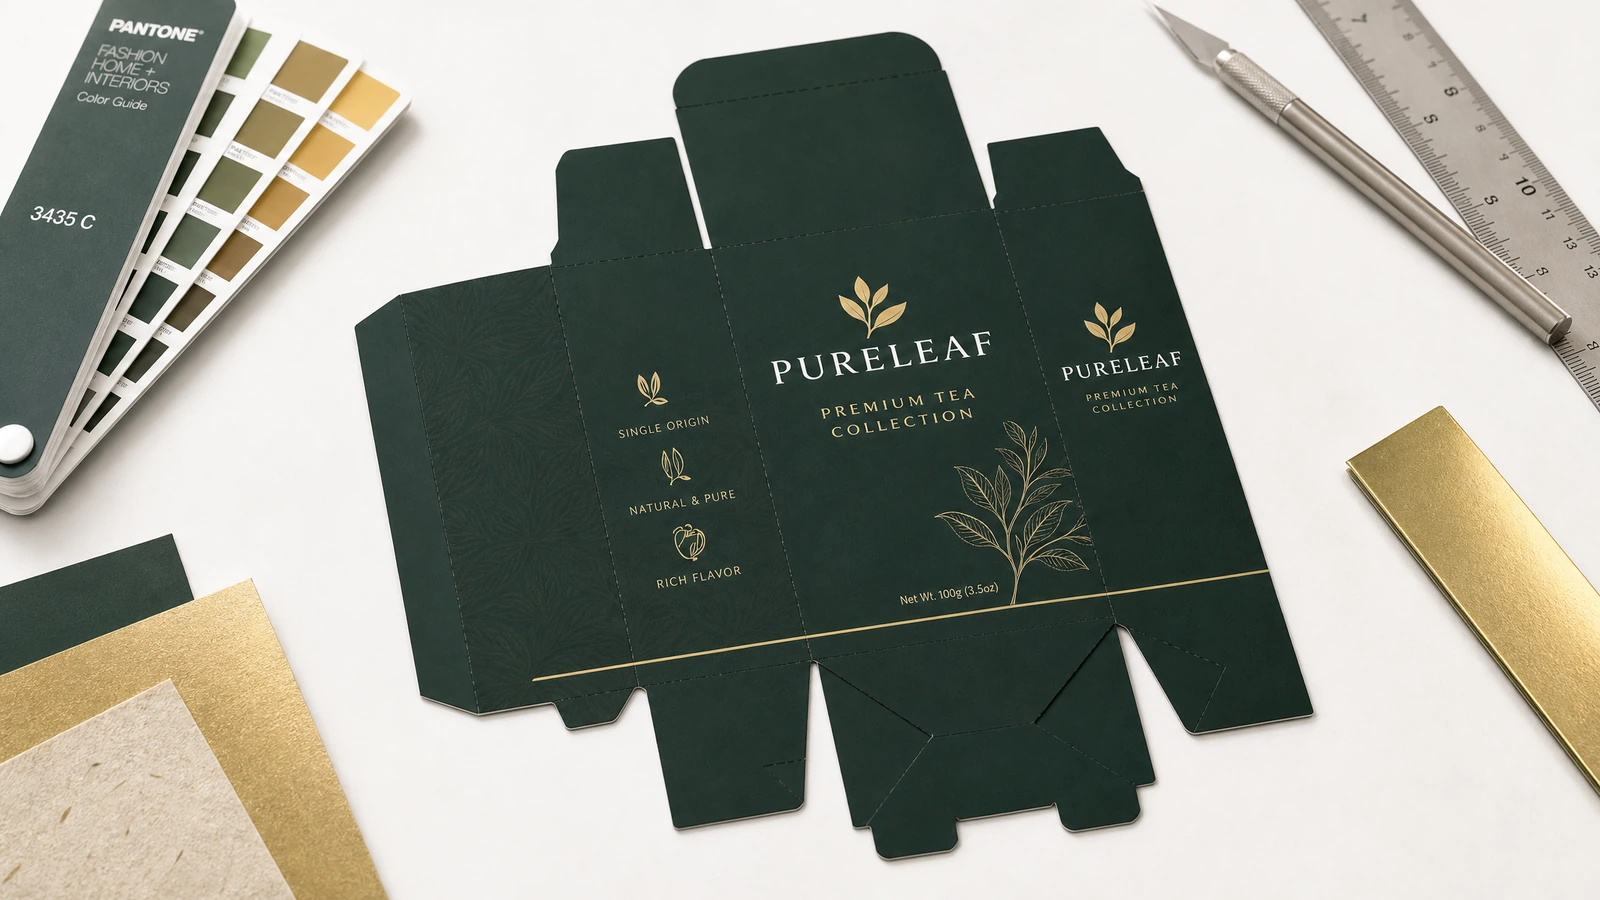
Spis treści
Czym jest niestandardowy karton składany z automatycznym dnem?↑
Niestandardowy karton z automatycznym dnem, nazywany także kartonem z dnem automatycznym lub samoczynnie zatrzaskiwanym, jest dostarczany na płasko, a jego panele dna są już połączone klejem w układzie składanym. Rozłożenie kartonu powoduje otwarcie paneli i uformowanie podstawy. Na stanowisku pakowania do utworzenia dna zwykle nie potrzeba dodatkowej taśmy ani kleju. Materiały handlowe opisują wstępnie sklejoną podstawę, która szybko przyjmuje właściwy kształt i ma utrzymywać cięższe produkty niż proste zamknięcia składane, z zastrzeżeniem właściwego materiału i zatwierdzonego zastosowania.wstępnie sklejona konstrukcja z automatycznym dnem[1]
Konstrukcja należy do szerszej rodziny opakowań ze wstępnie sklejoną konstrukcją, udokumentowanej w kodzie konstrukcji opakowań FEFCO[2]. Często stosuje się górne zamknięcie wsuwane, lecz zamknięcie górne, klapy przeciwpyłowe, elementy blokujące, wkładkę, okienko i miejsce na etykietę zabezpieczającą należy zaprojektować pod kątem rzeczywistego produktu i kanału sprzedaży.
Nośności kartonu nie można wywnioskować z określenia „automatyczne dno”. Geometria dna jest tylko jednym z elementów opakowania. Na właściwości mogą wpływać grubość tektury, skład włókien, profil fali, jeśli ma zastosowanie, wymiary paneli, kierunek włókien, jakość bigowania, pokrycie klejem, rozkład masy produktu i wilgotność przechowywania. Tekturę falistą należy oceniać z uwzględnieniem odpowiednich parametrów piętrzenia i odporności na przebicie, zamiast polegać na ogólnej nazwie materiału; branżowe omówienie konstrukcji tektury falistej wyjaśnia, dlaczego falę, warstwy płaskie, warstwę pofalowaną i metodę badawczą trzeba rozpatrywać łącznie.zasady doboru tektury falistej[3]
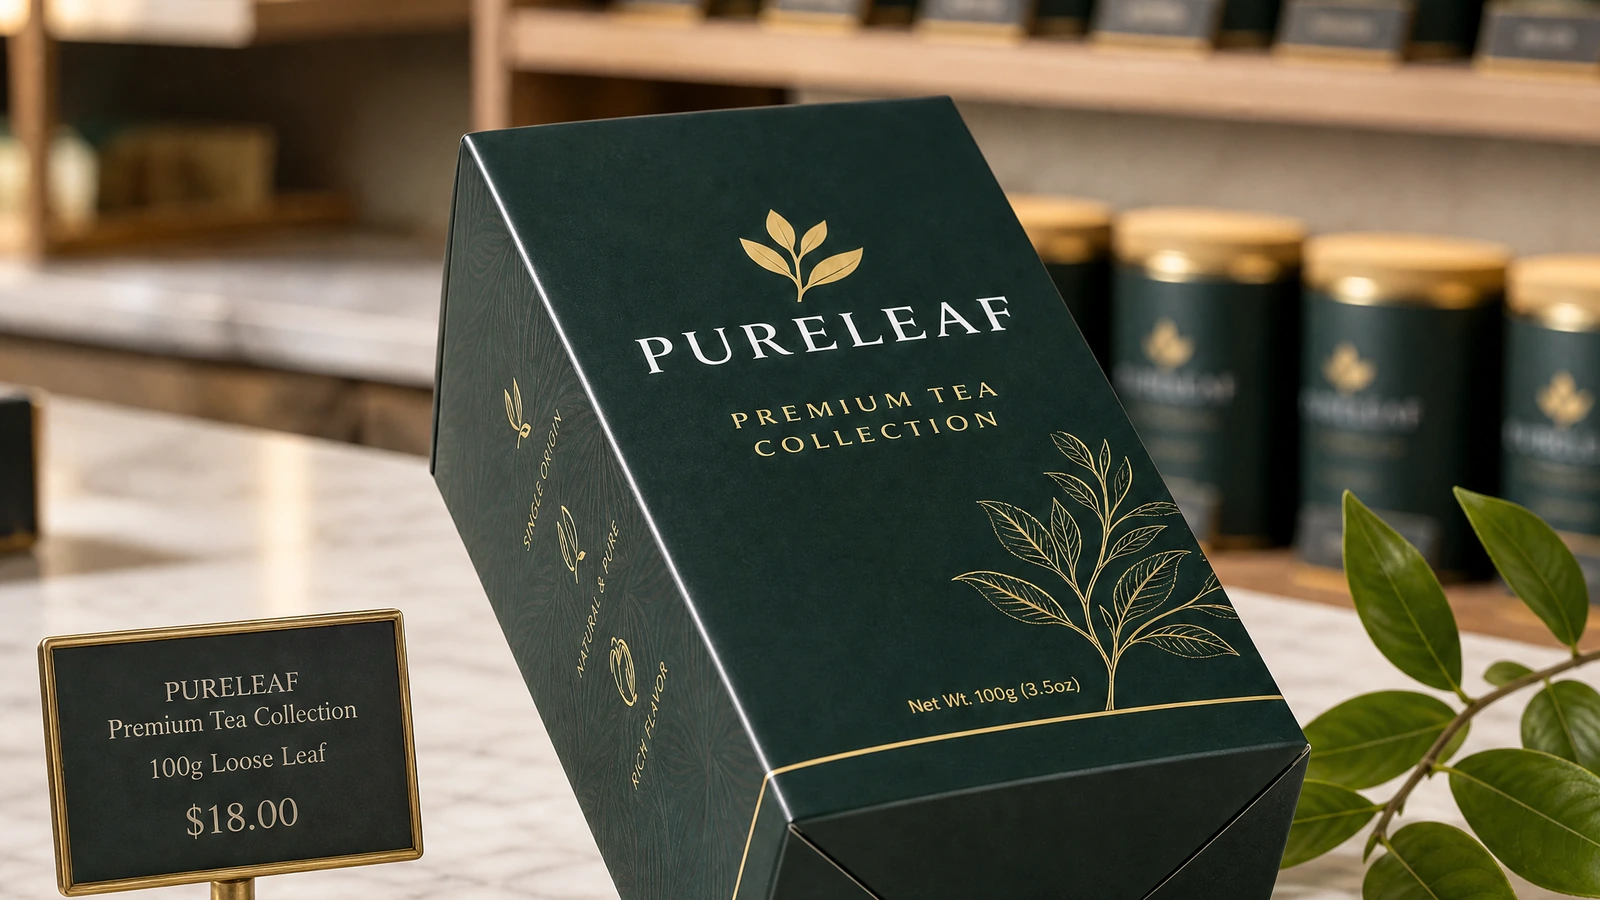
Dostępne warianty mogą obejmować druk CMYK lub kolorami spotowymi, grafikę zewnętrzną albo wewnętrzną, wykończenie matowe lub błyszczące, laminowanie soft-touch, tłoczenie folią metalową, tłoczenie wypukłe, tłoczenie wklęsłe, lakier wybiórczy UV, okienka, zawieszki, wkładki i etykiety zabezpieczające. Są to możliwości personalizacji, a nie potwierdzone zdolności produkcyjne tego tymczasowego SKU. Każdą opcję należy potwierdzić podczas wyceny, ponieważ powłoki i laminaty mogą wpływać na recykling, dobór kleju, zachowanie bigowania, koszt i przebieg produkcji.
Jak określić i zatwierdzić specyfikację kartonu?↑
1. Zdefiniuj pakowany produkt przed wyborem tektury
Zapisz maksymalne wymiary zewnętrzne produktu, masę po zapakowaniu, ułożenie, środek ciężkości, punkty styku, podatność na uszkodzenia oraz informację, czy zostanie użyta wkładka lub worek ochronny. Określ, czy karton jest jednostkowym opakowaniem detalicznym, opakowaniem wysyłkowym dla handlu elektronicznego, czy opakowaniem wewnętrznym umieszczanym w osobnym pudle transportowym. Karton składany, który dobrze sprawdza się na półce, może nadal wymagać ochrony zewnętrznej w dystrybucji paczkowej.
2. Potwierdź wymiary wewnętrzne i luz załadunkowy
Zapytanie ofertowe powinno określać, czy długość, szerokość i wysokość są wymiarami wewnętrznymi, czy zewnętrznymi. Wymiary wewnętrzne są zwykle przydatniejsze przy ocenie dopasowania produktu, lecz rysunek konstrukcyjny musi uwzględniać grubość materiału, zagięcia, wkładki i luz załadunkowy. Nie kopiuj wymiarów opakowania konkurencji bez sprawdzenia rzeczywistego produktu.
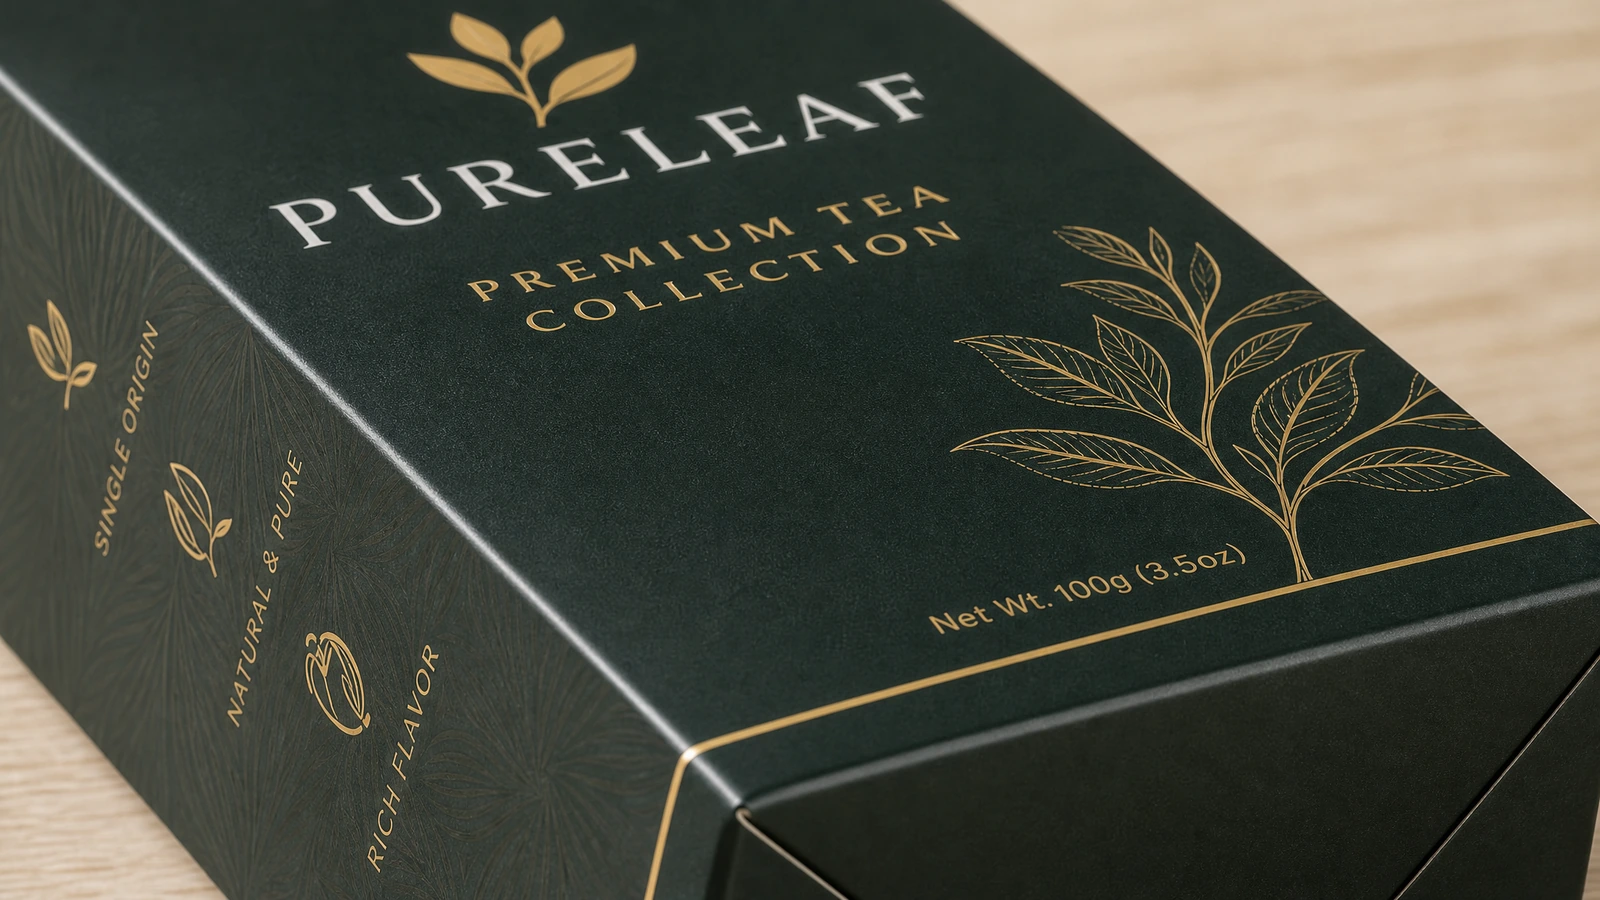
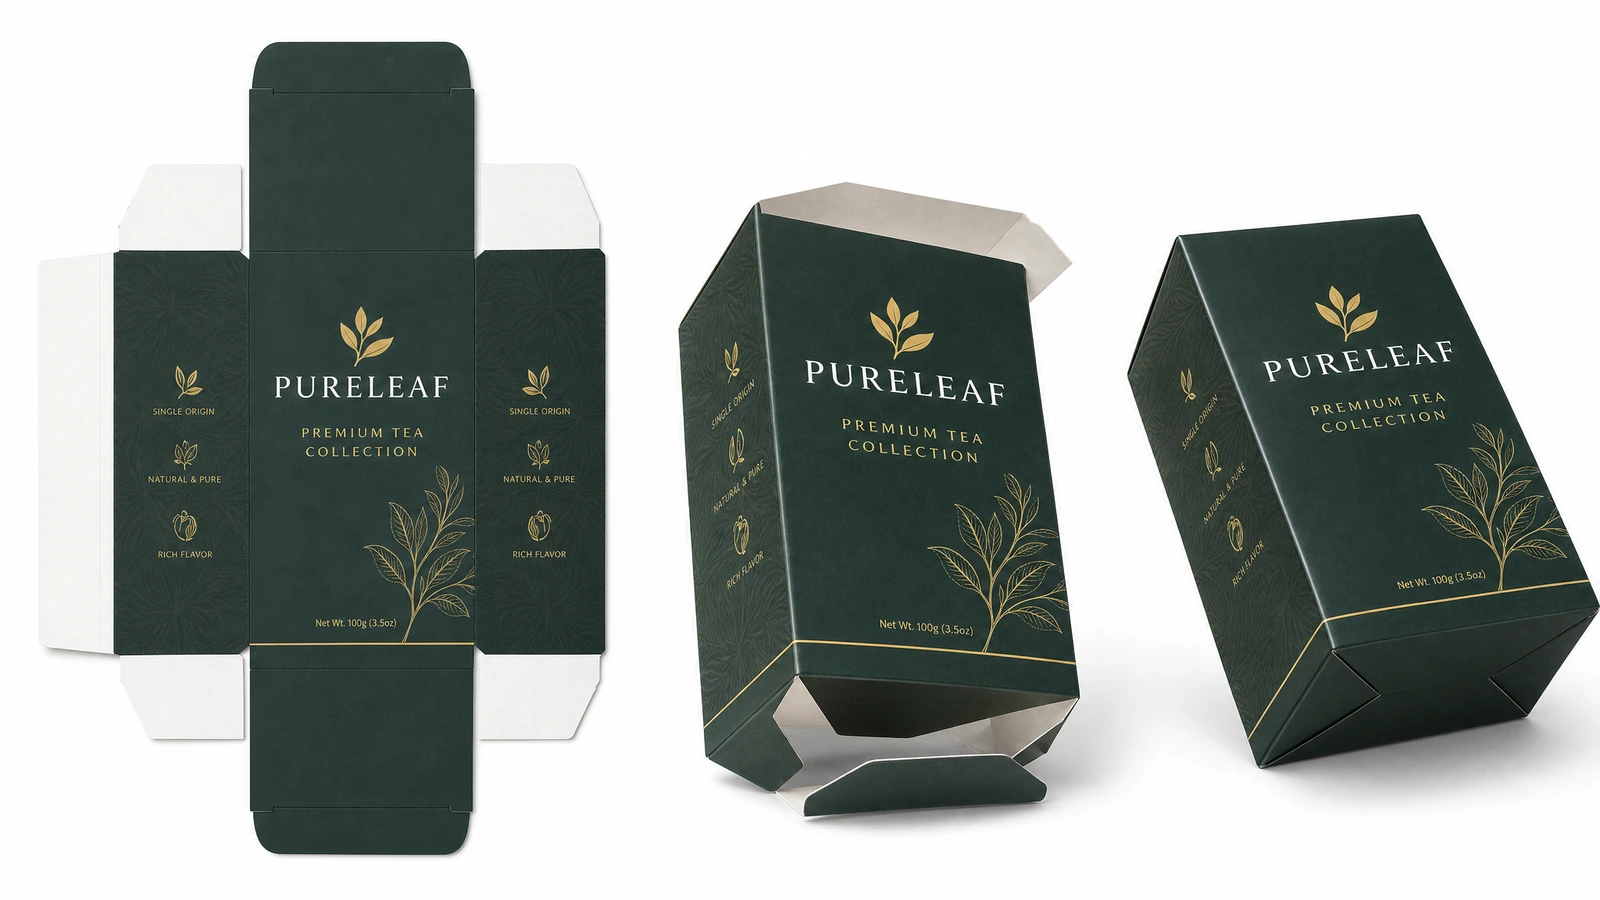
Czytelność projektu graficznego trzeba oceniać na złożonym kartonie, a nie tylko na płaskim wykrojniku. Kluczowe teksty, kody kreskowe, informacje wymagane przepisami, logo i instrukcje otwierania należy odsunąć od linii cięcia, bigów, stref klejenia i przejść między panelami. Sprawdź ustawienie panelu przedniego, bocznego, tylnego, górnego i dolnego po rozłożeniu kartonu.
3. Wybierz materiał na podstawie oceny technicznej
Na rynku występują tektury lite, kraftowe, z zawartością surowca wtórnego i faliste, ale żadnego gatunku nie należy zatwierdzać wyłącznie dlatego, że jest powszechnie stosowany do podobnego produktu. W opakowaniach z tektury falistej badania ECT i Mullen mierzą różne właściwości: ECT koncentruje się na ściskaniu krawędziowym i udziale materiału w odporności na piętrzenie, natomiast test Mullen mierzy odporność na pękanie. Porównanie techniczne wyjaśnia, dlaczego metodę należy dopasować do zagrożeń dystrybucyjnych, zamiast traktować ją jako wymienną etykietę wytrzymałości.dobór badania ECT i testu Mullen[4]
4. Opracuj wykrojnik pod wybrany materiał
Wykrojnik należy opracować po ustaleniu materiału i wymiarów produktu. Musi wskazywać linie cięcia, linie bigowania, strefy klejenia, spady, marginesy bezpieczeństwa, orientację paneli i kolejność zamykania. Wykrojniki dna automatycznego i dna 1-2-3 nie są zamienne: wersja automatyczna wykorzystuje połączone, wstępnie sklejone panele, natomiast wersja zatrzaskowa wymaga ręcznego złożenia kilku klap. Wytyczne konstrukcyjne porównujące oba układy pokazują, dlaczego mechanizm dna trzeba zaprojektować przed ukończeniem grafiki.planowanie wykrojnika dna automatycznego[5]
5. Przeprowadź kontrolę przygotowania grafiki przed wykonaniem próbki fizycznej
Kontrola przygotowania do druku powinna obejmować wersję wykrojnika, wymiary dokumentu, rozdzielczość obrazów, tryb kolorów, czcionki, ustawienia nadruku, kontrast kodu kreskowego, spady, strefy bezpieczne, kolory spotowe oraz warstwy białej farby, jeśli mają zastosowanie. Zatwierdzona próba powinna wyraźnie odróżniać linie konstrukcyjne od treści przeznaczonej do druku i wskazywać wszystkie matryce uszlachetnień.
6. Zatwierdź złożoną próbkę fizyczną
Podgląd ekranowy może pomóc wykryć problemy z układem, ale nie potwierdzi dopasowania, sztywności tektury, zachowania bigów, trwałości klejenia ani nośności. Próbkę do zatwierdzenia należy złożyć, napełnić rzeczywistym produktem, w razie potrzeby wielokrotnie otworzyć i zamknąć oraz ocenić w realistycznym oświetleniu. Jeśli opakowanie będzie wysyłane, reprezentatywna zapakowana próbka powinna przejść udokumentowane badanie dystrybucyjne właściwe dla kanału sprzedaży.
7. Zamroź zatwierdzoną specyfikację
Specyfikacja zakupowa powinna zawierać ostateczną wersję wykrojnika, wymiary wewnętrzne, oznaczenie materiału, standard druku, uszlachetnienia, obszary klejenia, kryteria kontroli, sposób pakowania, plik graficzny i odniesienie do zatwierdzonej próbki. Dzięki temu wizualnie zatwierdzona próba nie stanie się jedynym źródłem prawdy.
Który rodzaj dna pasuje do Twojego procesu?↑
| Czynnik decyzyjny |
Dno automatyczne |
Dno zatrzaskowe / 1-2-3 |
Podstawowe dno wsuwane lub klejone taśmą |
| Formowanie dna |
Wstępnie sklejone panele przesuwają się na miejsce podczas rozkładania kartonu |
Kilka klap jest ręcznie składanych i wzajemnie blokowanych |
Zależnie od konstrukcji klapy są wsuwane, klejone lub zabezpieczane taśmą |
| Priorytet pakowania |
Szybkie i powtarzalne rozkładanie przy regularnym pakowaniu |
Niższy koszt przetworzonego kartonu przy akceptacji ręcznego składania |
Prosta i ekonomiczna konstrukcja do odpowiednich lekkich zastosowań |
| Typowy poziom kosztów |
Zwykle wyższy koszt przetwarzania ze względu na dodatkowe klejenie i czynności konstrukcyjne |
Często tańsze niż dno automatyczne, a jednocześnie zachowuje wzajemnie blokowaną podstawę |
Często najniższy koszt konstrukcji, choć robocizna przy pakowaniu i taśma mogą zwiększyć koszt całkowity |
| Ocena wytrzymałości |
Zależy od materiału, wymiarów, trwałości klejenia, obciążenia i badań próbek |
Może zapewniać mocne ręczne połączenie blokujące, ale nadal wymaga badań w danym zastosowaniu |
Musi być starannie dopasowane do masy i sposobu zamknięcia |
| Najlepiej dopasowany model pracy |
Powtarzalne SKU, większa częstotliwość pakowania i jednolity wygląd |
Mniejsze nakłady, programy wrażliwe na koszt i pakowanie ręczne |
Lekkie produkty lub procesy, w których wystarcza podstawowe zamknięcie |
| Główne ryzyko |
Nieprawidłowe zablokowanie, słabe klejenie, przeciążenie lub niedostateczna tolerancja wymiarowa |
Nieprawidłowa kolejność składania lub wolniejszy montaż ręczny |
Otwieranie się dna, zależność od taśmy lub słaba prezentacja |
Tabela rozdziela koszt przetworzonego kartonu od całkowitego kosztu operacyjnego. Porównania branżowe zgodnie wskazują, że kartony z dnem zatrzaskowym są tańsze w produkcji, ponieważ nie wymagają automatycznie wstępnie klejonego układu, natomiast kartony z dnem automatycznym zapewniają przede wszystkim szybkość rozkładania.kompromis kosztowy między dnem automatycznym a zatrzaskowym[6] Właściwy wybór zależy od zużycia kartonów na zmianę, kosztu pracy, zużycia taśmy, liczby SKU, narażenia na uszkodzenia oraz znaczenia przypisywanego jednolitemu wyglądowi.
Wybierz dno automatyczne, gdy szybkie i powtarzalne rozkładanie ma dużą wartość, a próbka fizyczna przechodzi wymagane badania. Wybierz dno zatrzaskowe, gdy operatorzy mogą zaakceptować dodatkowe czynności składania, a różnica w cenie kartonu jest ważniejsza niż wydajność. Wybierz prostsze dno wsuwane lub klejone taśmą, gdy masa produktu i zagrożenia dystrybucyjne nie uzasadniają bardziej złożonej konstrukcji.
Co należy zbadać przed zatwierdzeniem produkcji?↑
Akceptację należy rozpocząć od dopasowania i funkcji. Zmontuj karton z płaskiego wykroju i potwierdź, że podstawa otwiera się bez rozdarcia, przekoszenia ani nadmiernej siły. Sprawdź, czy panele dna osiągają zamierzone pozycje, a spoiny klejowe nie odspajają się ani nie marszczą, klej nie wypływa i nie utrudnia załadunku produktu. Powtórz kontrolę na wielu próbkach, zamiast zatwierdzać pojedynczy idealny karton.
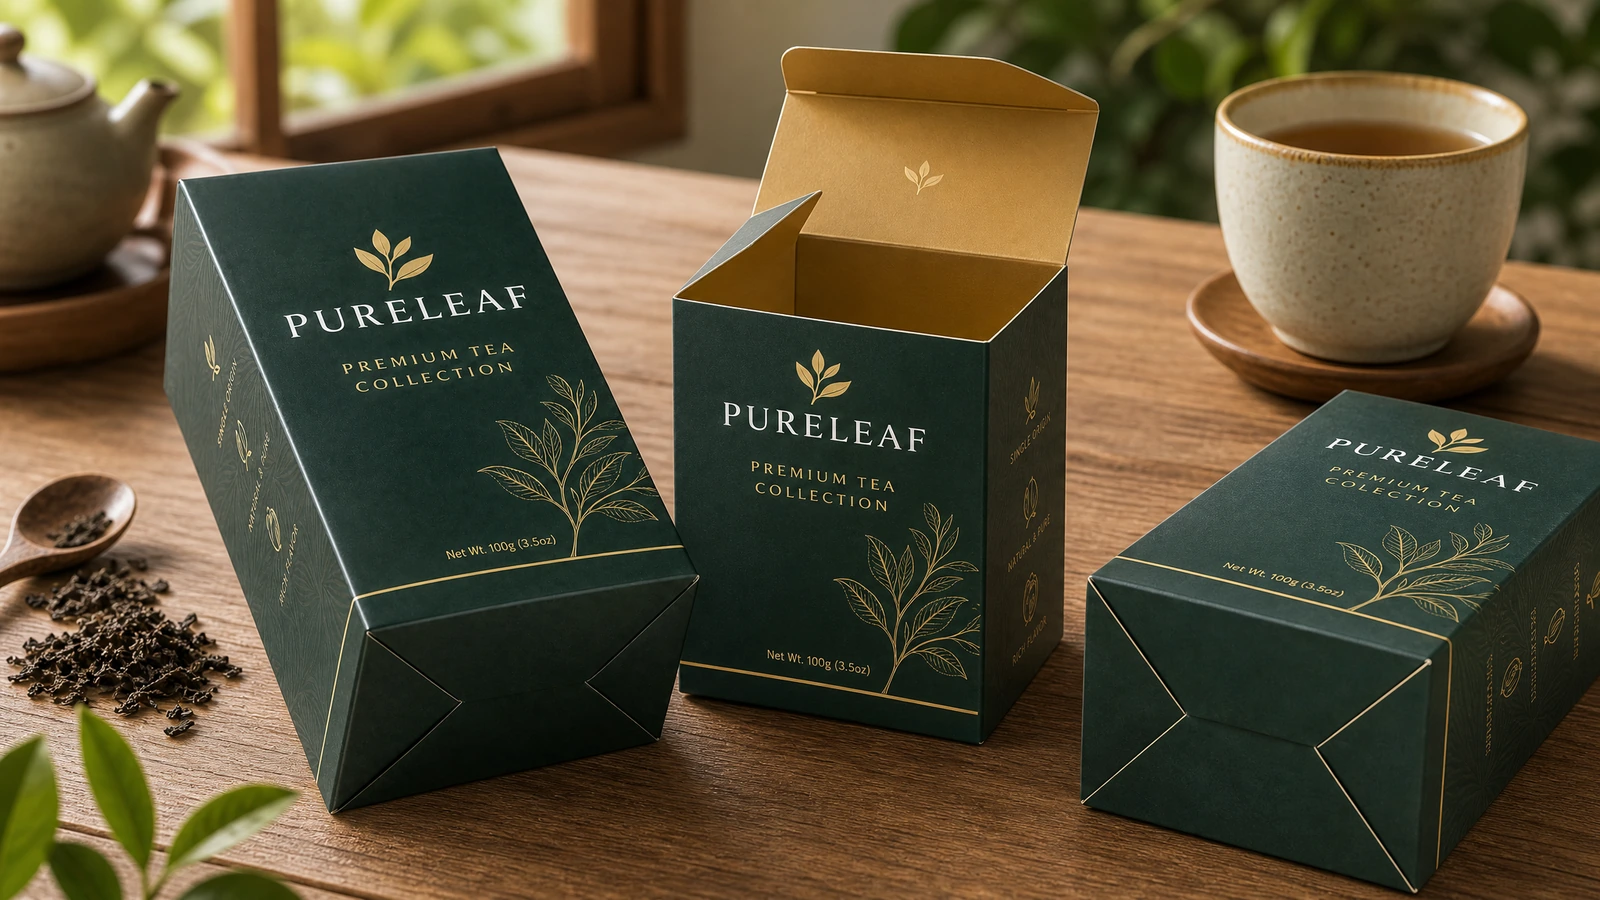
- Kontrola wymiarowa: porównaj wymiary wewnętrzne, prostokątność paneli, ustawienie klap i luz wokół produktu z zatwierdzoną specyfikacją.
- Zablokowanie dna: potwierdź pełne zablokowanie po rozłożeniu oraz sprawdź, czy zakładki nie są niepełne, a panele nie kolidują ze sobą.
- Kontrola klejenia: sprawdź rozmieszczenie spoin klejowych, utwardzenie, w stosownych przypadkach wyrwanie włókien, wypływanie kleju oraz zgodność z powierzchniami drukowanymi lub laminowanymi.
- Próba obciążenia i ułożenia: użyj rzeczywistego produktu, wkładki i planowanego ułożenia w opakowaniu. Nośność i odpowiednią liczbę produktów należy ustalić na podstawie tej oceny fizycznej.
- Ocena ściskania i piętrzenia: przeprowadź badanie, gdy magazynowanie, paletyzacja lub piętrowa ekspozycja detaliczna powodują długotrwałe ściskanie.
- Symulacja dystrybucji: oceń wstrząsy, drgania, ściskanie, sposób manipulacji i warunki środowiskowe, jeśli karton uczestniczy w wysyłce.
- Kontrola druku: porównaj kolor, pasowanie, powłokę, czytelność kodu kreskowego, położenie uszlachetnień, ścieranie i czytelność tekstu z zatwierdzoną próbą.
ASTM D4169 zapewnia uznane ramy badań właściwości opakowań i systemów transportowych w odniesieniu do zaplanowanych zagrożeń cyklu dystrybucyjnego.badania właściwości opakowań transportowych Dokładny poziom zabezpieczenia, kolejność badań, kondycjonowanie, liczebność próby i kryteria zaliczenia trzeba dobrać do rzeczywistego środowiska dystrybucji; samo przywołanie normy nie dowodzi, że karton przeszedł badanie.
Żywność, kosmetyki, suplementy lub produkty dla dzieci mogą podlegać dodatkowym obowiązkom dotyczącym materiałów, oznakowania, identyfikowalności i zgodności z przepisami. Wymagania te zależą od pakowanego produktu oraz od tego, czy karton ma z nim bezpośredni, czy pośredni kontakt. Zgodność powinna więc być udokumentowanym założeniem projektu, a nie domniemaną właściwością kartonu z tektury litej.
Co wpływa na koszt, minimalną wielkość zamówienia i termin realizacji?↑
Do wyceny nie wystarczy rozmiar pudełka. Ważne zmienne cenowe obejmują klasę i grubość tektury, powierzchnię płaskiego wykroju, wielkość zamówienia, liczbę wersji grafiki, metodę druku, pokrycie farbą, druk wewnętrzny, oprzyrządowanie, wstępne klejenie, wklejanie okienek, wkładki, specjalne uszlachetnienia, przygotowanie prób, wymagania kontrolne, konfigurację pakowania, sposób transportu i miejsce docelowe.
Dla tymczasowego SKU NSKU-725-03 nie podano zweryfikowanej przez fabrykę minimalnej wielkości zamówienia, czasu produkcji, masy jednostkowej, nośności, certyfikacji ani standardowego zakresu materiałów. Parametry te muszą wynikać z wyceny, próbkowania lub badań. Nie należy ich wywodzić z ofert konkurencji.
Publicznie podawane terminy dostawców znacznie się różnią. Branżowy poradnik zakupowy wskazuje, że termin realizacji opakowań może wynosić od kilku dni do kilku miesięcy, a dla niektórych zagranicznych tras dostaw podaje wartości referencyjne sięgające 6–15 tygodni wraz z transportem.wartości referencyjne terminów realizacji opakowań[8] Są to dane rynkowe, a nie deklarowane terminy produkcji tego wyrobu.
Nabywcy małych nakładów powinni również uwzględniać wpływ kosztów przygotowawczych na cenę jednostkową. Z dyskusji małych firm wynika, że mimo dostępności druku cyfrowego wielu dostawców opakowań nadal wymaga 250–1 000 sztuk lub więcej w przypadku niektórych niestandardowych projektów z drukiem do spadu.doświadczenia nabywców przy małej minimalnej wielkości zamówienia[9] W praktyce należy wycenić wymaganą ilość oraz kilka wyższych progów ilościowych, a następnie porównać ryzyko zapasów z oszczędnościami kosztu jednostkowego.
Bezpieczniejszy model kosztowy obejmuje cenę kartonu, oprzyrządowanie, próby, transport, ewentualne koszty importu, magazynowanie, pracę przy pakowaniu, taśmę, braki, uszkodzenia i poprawki. Automatyczne dno jest najbardziej uzasadnione, gdy jego dodatkowy koszt przetwarzania równoważy powtarzalna wydajność pakowania lub mniejsza pracochłonność zamykania.
Podczas dostawy i przy kolejnych zamówieniach kartony powinny pozostawać płaskie, suche, zabezpieczone przed zgnieceniem oraz oznaczone numerem SKU, wersją grafiki, ilością i partią. Kolejne zamówienie powinno odwoływać się do zatwierdzonego wykrojnika i próbki fizycznej, przy jednoczesnym sprawdzeniu, czy nie zmieniły się produkt, grafika, dostępność tektury, trasa wysyłki lub wymagania zgodności.
Jakie są najważniejsze wnioski zakupowe?↑
- To wąska kategoria wyszukiwania o wyraźnym znaczeniu handlowym. — Miesięczna liczba wyszukiwań w USA: 50, globalna miesięczna liczba wyszukiwań: 90, trudność słowa kluczowego: 10%, CPC: $8,09 (2026-08-11) (Źródło).
- Opublikowane porównania operacyjne wskazują na znaczną przewagę szybkości składania. — Szacowany czas składania kartonu z automatycznym dnem wynosi 2–5 sekund na karton, w porównaniu z 10–20 sekundami przy ręcznym składaniu i oklejaniu taśmą dna RSC, czyli jest około 2–4 razy szybszy (Źródło[11]).
- Dyskusje zawodowych nabywców przemawiają za konstrukcją z automatycznym dnem przy skoncentrowanych obciążeniach butelkami. — W przykładzie ze społeczności branży opakowaniowej zalecono automatyczne dno zamiast standardowego dna wsuwanego dla butelki 213 g, jednak ostateczna przydatność nadal wymaga badania próbki z konkretnym produktem (Źródło[12]).
- Automatyczne dno nie oznacza nieograniczonej wytrzymałości. — Nośność zależy od wymiarów produktu, ułożenia w opakowaniu, specyfikacji tektury, trwałości klejenia, wkładek, warunków środowiskowych i wyników badań próbek.
- Najlepszym kryterium porównania jest całkowity koszt zapakowanego produktu. — Zamiast wybierać wyłącznie na podstawie ceny jednostkowej kartonu, uwzględnij przetwarzanie, robociznę, taśmę, magazynowanie, braki, transport, uszkodzenia i ryzyko zapasów.
Jak przejść od koncepcji do produkcji?↑
Niestandardowe pudełka z automatycznym dnem mogą łączyć sprawne rozkładanie, bezpieczną wstępnie sklejoną podstawę, przechowywanie na płasko i markową prezentację detaliczną. Największą wartość zapewniają, gdy ten sam karton jest używany wielokrotnie, a konstrukcję opracowano pod rzeczywisty produkt zamiast dobierać ją na podstawie ogólnej deklaracji wytrzymałości.
Rzetelny projekt rozpoczyna się od wewnętrznych wymiarów produktu i masy po zapakowaniu, a następnie obejmuje dobór materiału, projekt konstrukcyjny, kontrolę przygotowania grafiki, złożoną próbkę fizyczną, badania obciążeniowe i dystrybucyjne oraz zamrożoną specyfikację zakupową. Taka kolejność ogranicza główne ryzyka: niedopasowanie, nieprawidłowe blokowanie, słabe spoiny klejowe, błędy pasowania druku do cięcia, niestabilne obciążenie oraz nieoczekiwane kompromisy między terminem realizacji a kosztem jednostkowym.
Poproś o wycenę opartą na specyfikacji i fizyczny prototyp NSKU-725-03, podając wymiary produktu, masę po zapakowaniu, ilość, grafikę, wymagane uszlachetnienia, miejsce docelowe i planowaną metodę dystrybucji.


Poniższe informacje są wymagane do logowania społecznościowego
Zaloguj się
Utwórz nowe konto