Używamy plików cookie, aby umożliwić naszym stronom internetowym zapamiętywanie informacji, aby pomóc niektórym funkcjom strony internetowej działać prawidłowo, aby zrozumieć, jak wchodzisz w interakcję z naszymi stronami internetowymi i jak ich używasz, oraz aby wyświetlać Ci treści i reklamy, które są dla Ciebie istotne i angażujące.
Klikając Zaakceptuj wszystko, wyrażasz zgodę na używanie tych plików cookie.
Sklep nie będzie działał poprawnie, jeśli pliki cookie są wyłączone.
Krótka odpowiedź: Pudełko z dnem zatrzaskowym to pudełko składane, którego cztery klapki dna zaczepiają się ręcznie w 3 złożeniach, bez kleju i taśmy. Lepiej niż dno wsuwane utrzymuje umiarkowane, gęste produkty i kosztuje mniej niż dno automatyczne z gotowym klejem, ale każde pudełko trzeba zablokować ręcznie.
Dno pudełka detalicznego niesie cały ciężar produktu za każdym razem, gdy pudełko jest podnoszone, przechylane lub wrzucane do paczki. W pudełku z prostym dnem wsuwanym ten ciężar spoczywa na jednym języczku trzymanym tarciem. Słoik ze świecą, szklana butelka z serum albo puszka z suplementami potrafią ten języczek poluzować. Gdy się wysunie, produkt wypada.
Ryzyko stale rośnie, ponieważ coraz więcej pudełek z produktami podróżuje dziś w sieciach przesyłek paczkowych, zamiast stać na półce. Z danych amerykańskiego urzędu U.S. Census Bureau zawartych w kwartalnym raporcie o detalicznym handlu elektronicznym[1] wynika, że sprzedaż online to mniej więcej co szósty dolar wydawany w USA na zakupy detaliczne. Wiele z tych zamówień pakują małe zespoły. Zgodnie z szacunkami U.S. Chamber of Commerce małe firmy stanowią 99,9 % przedsiębiorstw w USA[2], a takie zespoły rzadko dysponują maszyną do formowania pudełek. Nieudane dno to utracony produkt, zwrot pieniędzy i zła opinia.
Dno zatrzaskowe (1-2-3) zaprojektowano z myślą o tej luce. Daje mechanicznie zablokowane dno bez etapu klejenia, który podnosi cenę pudełek z dnem automatycznym. Poradnik wyjaśnia, jak działają klapki, jak je prawidłowo złożyć, jakie produkty pasują do tego typu dna i kiedy lepszy będzie inny rodzaj dna.
Czym jest pudełko z dnem zatrzaskowym?
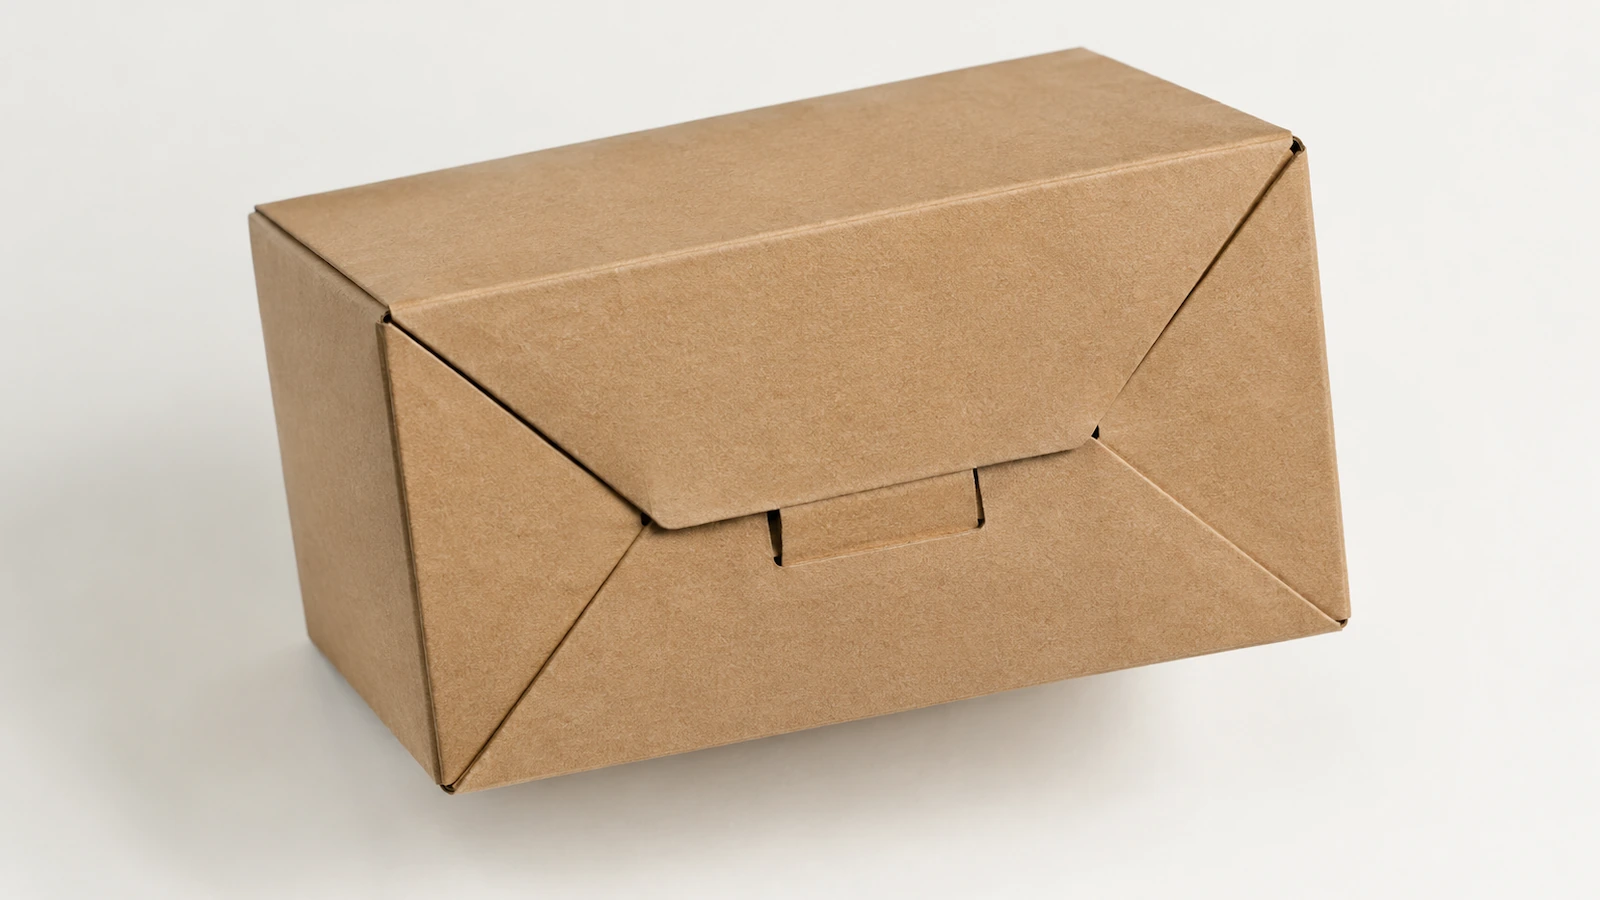
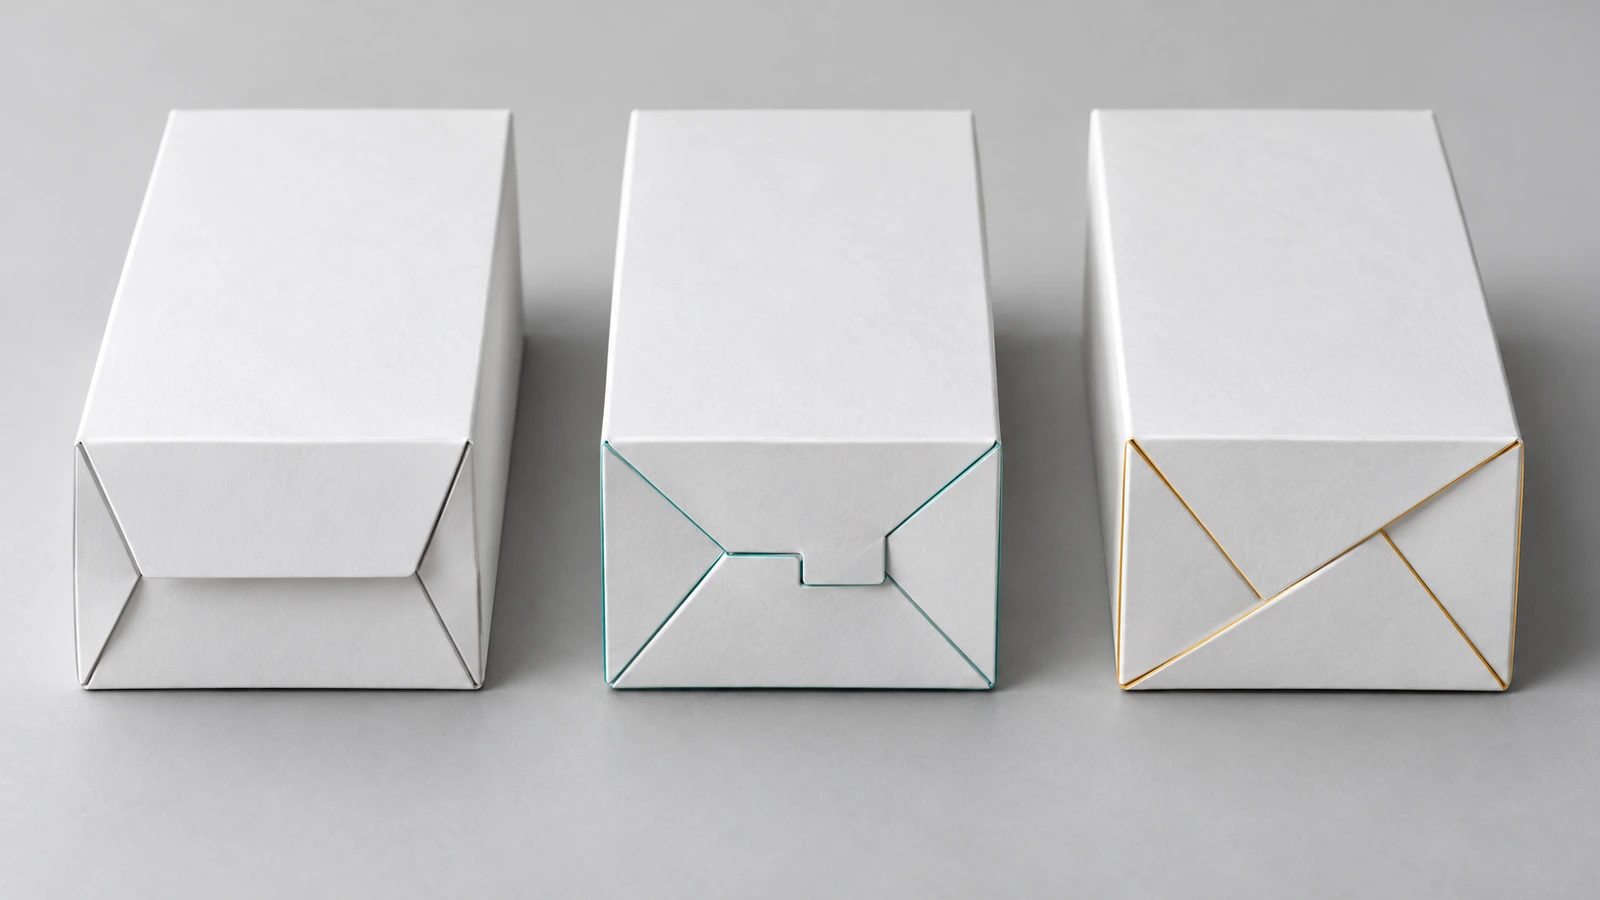
Pudełko z dnem zatrzaskowym to pudełko składane, w którym cztery klapki dna są wycięte tak, by zaczepiały się o siebie. Dwie to mniejsze klapki boczne, a dwie to większe klapki: przednia i tylna. Złożone po kolei tworzą zamknięte dno, które trzyma geometria, a nie klej. W branży tę samą konstrukcję określa się kilkoma nazwami:
Dno 1-2-3, od trzech ruchów składania
Dno blokowane
Dno snap
Większość wersji łączy się z zamknięciem wsuwanym u góry, więc klient otwiera pudełko od góry, a dno pozostaje zablokowane.
Jedynym fabrycznym klejem w pudełku z dnem zatrzaskowym jest szew boczny, zwany też zakładką fabryczną, który zamienia płaski wykrój w tuleję. Klapki dna są dostarczane niesklejone i płaskie. To zasadnicza różnica w porównaniu z dnem automatycznym (auto-lock, czyli crash-lock). W pudełku z dnem automatycznym klapki dna są sklejone fabrycznie, więc po rozłożeniu tulei dno samo układa się w docelowej pozycji.
W kodzie FEFCO[3], branżowym wzorcu typów pudeł z tektury falistej, konstrukcje z gotowo sklejonym dnem automatycznym zaliczono do rodziny 07 („gotowo sklejone”). Pudełko z dnem zatrzaskowym nie należy do tej rodziny, ponieważ kończy je pakowacz.
Oba typy mieszczą się w szerszym pojęciu „pudełka samozamykającego”, czyli każdego pudełka, którego zamknięcie trzyma bez taśmy. Kupujący często używają określeń „samozamykające” i „automatyczne” tak, jakby znaczyły to samo. W wycenach to nie to samo: jedno składa pakowacz, a drugie jest częściowo złożone przez przetwórcę. Zanim porównasz ceny, ustal, o które z nich chodzi dostawcy.
Jak ręcznie złożyć dno 1-2-3
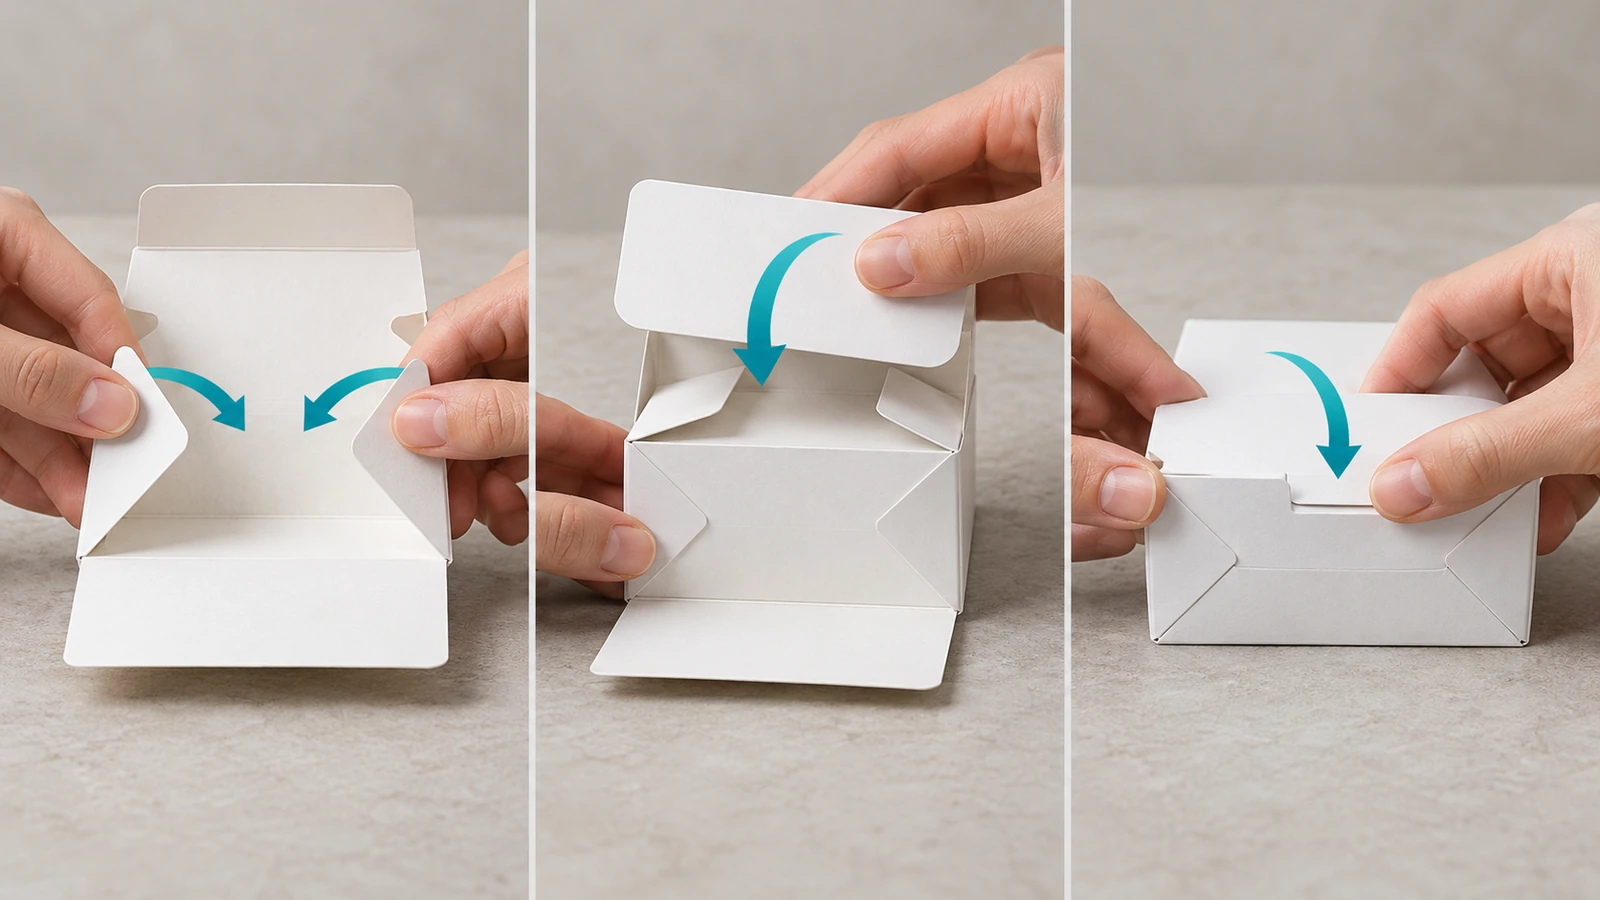
Dno 1-2-3 składa się w ściśle określonej kolejności. Zmiana kolejności to najczęstszy powód, dla którego dno wygląda na zamknięte, a nie jest zablokowane. Poniższa kolejność dotyczy standardowego wykrojnika. Jeśli Twoja siatka wykroju ma inny układ języczków, postępuj według instrukcji składania od przetwórcy.
Uformuj tuleję. Ściśnij płaskie pudełko przy sklejonym szwie bocznym i rozłóż je w prostokąt. Postaw je dnem do góry na płaskim, twardym stole, tak aby klapki dna były skierowane w górę.
Złóż do środka 2 klapki boczne (ruch 1). To mniejsze klapki, zwykle z wycięciem lub skośnym ramieniem. Złóż obie do wewnątrz wzdłuż linii bigowania, aż płasko przykryją otwór.
Złóż w dół klapkę tylną (ruch 2). Większa klapka z otworem lub wycięciem zakłada się na klapki boczne. Jej krawędzie powinny zaczepić się pod wycięciami w klapkach bocznych.
Złóż klapkę przednią i osadź języczek (ruch 3). Złóż pozostałą dużą klapkę i wciśnij jej języczek blokujący przez otwór klapki tylnej lub pod nią. Dociśnij wzdłuż całej linii styku, aż języczek znajdzie się równo z powierzchnią. Trzeba uważać na częściowe zaczepienie w jednym rogu — to typowa usterka.
Sprawdź od środka. Postaw pudełko w normalnej pozycji i dociśnij dno od wewnątrz płaską dłonią. Prawidłowo zablokowane dno pozostaje płaskie i w żadnym rogu nie ustępuje.
Dwa nawyki na linii pakowania zapobiegają większości usterek:
Blokuj dno, zanim cokolwiek włożysz. Nie wkładaj najpierw produktu, by składać dno wokół niego. Ciężar produktu pomaga prawidłowo osadzonej blokadzie pozostać zamkniętą, ale rozrywa do połowy osadzony języczek.
Niech każdy operator trzyma się tej samej kolejności składania. Różne nawyki dają różne wyniki.
Branżowe opracowania o realizacji zamówień podają, że dna automatyczne z gotowym klejem formują się w około 2–5 sekund, a pudełko klapowe składane i sklejane taśmą wymaga 10–20 sekund. Dla dna 1-2-3 nie ma szeroko publikowanej porównywalnej wartości; mieści się ono pomiędzy tymi dwoma rozwiązaniami, bo wymaga 3 złożeń, ale nie wymaga taśmy. Zamiast opierać się na ogólnej liczbie, zmierz czas własnego zespołu. Niech dwóch pakowaczy złoży po 20 próbnych pudełek, zapisz średni czas w sekundach na pudełko i policz, ile z nich nie przechodzi kontroli dociśnięciem od środka. Dostaniesz koszt pracy i odsetek błędnych zablokowań, które możesz wstawić do porównania w dalszej części tego poradnika.
Jakie obciążenia i produkty pasują do dna zatrzaskowego
Nie istnieje jeden limit masy dla każdego dna 1-2-3. Nośność zależy od trzech zmiennych, które można określić w specyfikacji:
Materiał. Grubość kartonu w pudełkach detalicznych albo fala i gatunek w wersjach z tektury falistej.
Zakładka klapek. Jak głęboko na siebie zachodzą klapka przednia i tylna.
Rozkład obciążenia. Czy produkt naciska na całe dno, czy na jeden punkt.
Deklarowaną przez dostawcę nośność traktuj jako punkt wyjścia i sprawdź ją na własnym produkcie.
Ten typ dna sprawdza się najlepiej z takimi produktami:
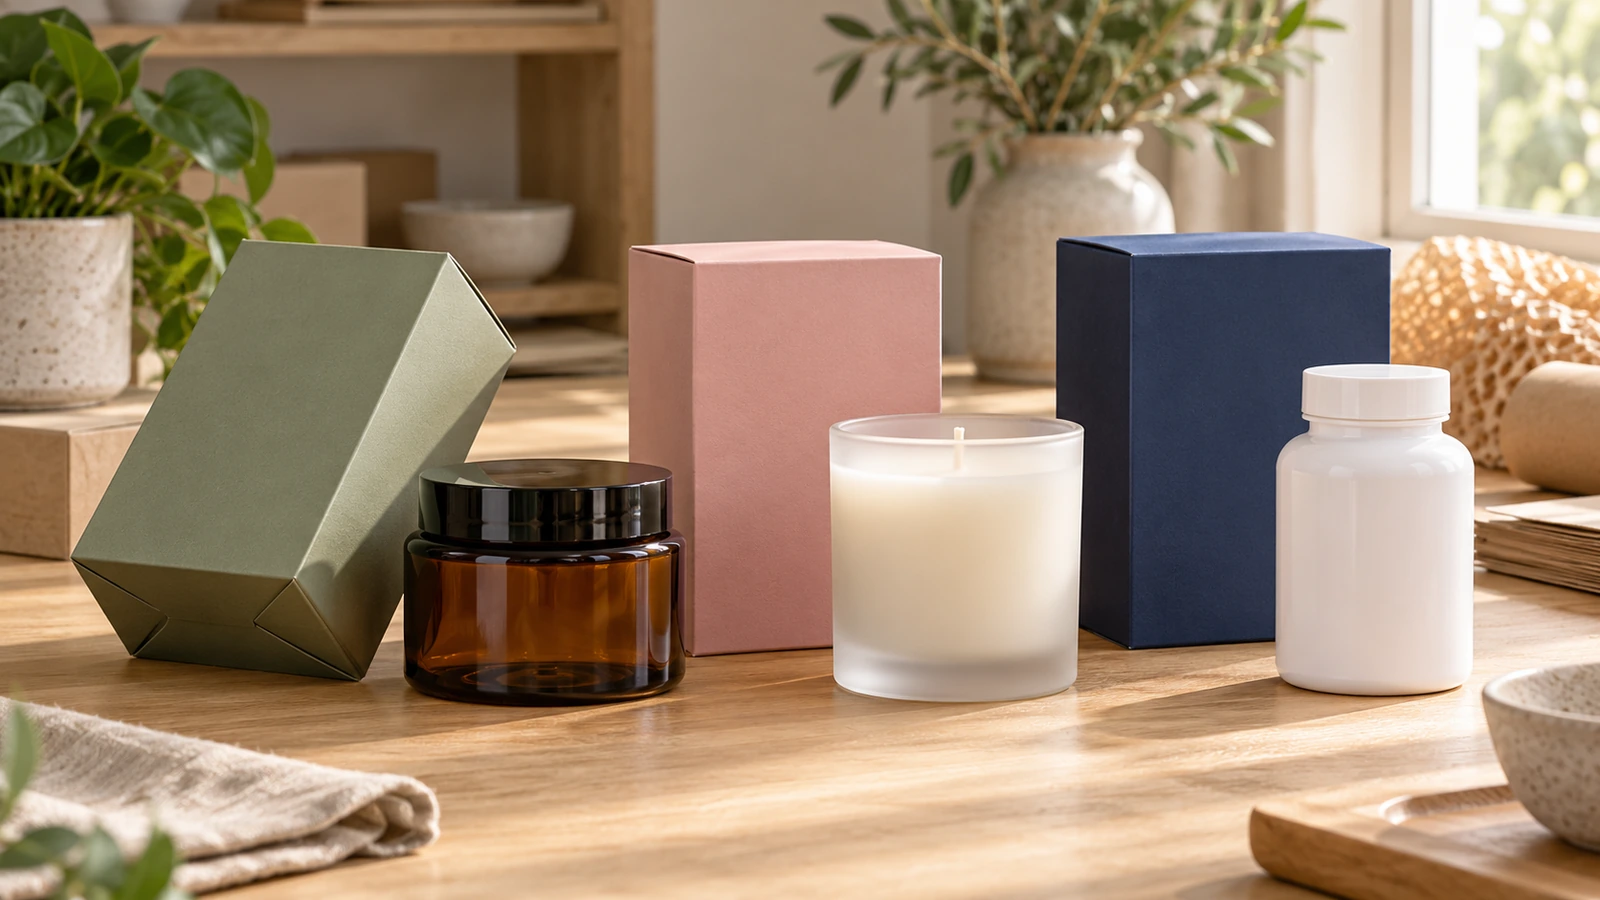
Gęste produkty o małej powierzchni podstawy. Szklane słoiki, naczynia na świece, butelki, puszki i pudełka z suplementami koncentrują ciężar pośrodku dna. To właśnie takie obciążenie wypycha języczek dna wsuwanego. Z tego powodu w publicznych dyskusjach praktyków pakowania małe, ciężkie butelki regularnie odradza się dla dna wsuwanego.
Pudełka detaliczne, które również się wysyła. Zablokowane dno lepiej znosi przenoszenie, przechylanie i umieszczenie w paczce niż dno wsuwane trzymane tarciem.
Niskie i umiarkowane wolumeny pakowania. Zadania, w których kilka dodatkowych sekund na pudełko nie uzasadnia wyższej ceny jednostkowej wersji z gotowym klejem.
Częste zmiany SKU lub rozmiarów. Kilka rozmiarów produktów w krótkich seriach, gdzie koszt przygotowania klejenia dna automatycznego rozkłada się na mniejszą liczbę sztuk.
Gorzej sprawdza się w czterech sytuacjach:
Bardzo duże dzienne wolumeny. Czas ręcznego składania szybko się sumuje.
Wysokie, wąskie, niestabilne produkty. Zachodzące na siebie klapki tworzą lekko schodkową podłogę wewnątrz, więc dla takich produktów dodaj płaską podkładkę lub wkładkę.
Bardzo małe pudełka. Klapki mogą być zbyt krótkie, by pewnie się zaczepiały, więc potwierdź minimalne wymiary u przetwórcy.
Ciężkie zestawy wielosztukowe. W takim przypadku zwykle potrzebny jest karton wysyłkowy z tektury falistej, a nie pudełko detaliczne.
W przypadku wersji z tektury falistej praktykę wytwarzania pudeł z tektury opisuje norma ASTM D5118[4]. Aby sprawdzić, czy dno wytrzyma rzeczywistą dystrybucję, norma ASTM D4169[5] wyznacza sekwencje zrzutów, wibracji i ściskania na trzech poziomach pewności. W praktyce warto przepuścić wypełnione próbki przez sekwencję odpowiadającą Twojemu kanałowi dystrybucji, a następnie sprawdzić zwłaszcza rogi dna, bo tam jako pierwsze pęka niepełne zablokowanie lub przeciążenie.
Zapotrzebowanie na takie decyzje jest szerokie. Badania rynku opakowań na zamówienie[6] wiążą wzrost tej kategorii z e-commerce i wyróżnianiem marek. Marki kosmetyczne, świecowe, spożywcze i suplementów — główni użytkownicy pudełek z dnem blokowanym — mieszczą się dokładnie w tym wzroście.
Dno zatrzaskowe, automatyczne czy wsuwane: które pudełko samozamykające wybrać?
Wszystkie trzy typy mogą mieć ten sam nadruk i wykończenia. Różnią się tym, kto kończy dno, jak jest ono bezpieczne i ile kosztuje zakup oraz złożenie każdego pudełka.
Kryterium
Dno wsuwane
Dno zatrzaskowe (1-2-3)
Dno automatyczne (crash-lock / auto-lock)
Sposób zamknięcia dna
Jedna klapka wsuwana na tarcie
Cztery klapki zaczepiają się ręcznie
Gotowo sklejone klapki rozkładają się i blokują po uformowaniu tulei
Fabryczne klejenie dna
Brak
Brak (tylko szew boczny)
Tak, dodatkowy etap w sklejarce
Nakład pracy pakowacza
1 złożenie
3 złożenia plus kontrola blokady
Jedno dociśnięcie; dno formuje się samo
Względna cena jednostkowa
Najniższa
Średnia
Najwyższa
Wytrzymałość dna
Tylko lekkie produkty
Dobre dla gęstych, umiarkowanych obciążeń przy pełnym osadzeniu
Dobre dla umiarkowanych i cięższych obciążeń w granicach nośności materiału
Typowa przyczyna awarii
Języczek wysuwa się pod obciążeniem
Języczek niepełnie osadzony podczas ręcznego składania
Słabe połączenie klejowe, błędne zablokowanie przez luźne tolerancje lub przeciążenie
Najlepsze zastosowanie
Lekkie produkty detaliczne, niski budżet
Cięższe małe produkty, niski i średni wolumen, wiele SKU
Linie pakujące o dużym wolumenie, jednolite SKU
Opublikowane porównania nie są zgodne co do tego, które zablokowane dno jest mocniejsze. Część opisuje dno 1-2-3 jako wytrzymalsze, inne oceniają dobrze wykonane dno automatyczne jako porównywalne z pudełkiem sklejonym taśmą. W praktyce wytrzymałość konstrukcji zależy bardziej od wyboru materiału i kształtu klapek niż od nazwy typu dna. Prawdziwy kompromis dotyczy ceny jednostkowej i pracy: dno zatrzaskowe jest tańsze w zakupie, a dno automatyczne tańsze w składaniu.
Prosty sposób podjęcia decyzji
Skorzystaj z liczb z własnego testu czasu:
Pomnóż dodatkowe sekundy na pudełko z dnem zatrzaskowym przez miesięczną liczbę pudełek i swoją pełną stawkę kosztu pracy.
Porównaj ten koszt pracy z różnicą ceny za sztukę podaną dla wersji tego samego pudełka z dnem automatycznym.
Jeśli koszt pracy jest wyższy albo jeśli odsetek błędnych zablokowań powoduje uszkodzone przesyłki, wersja z gotowym klejem się zwraca. Jeśli większa jest różnica ceny, a Twój zespół niezawodnie osadza blokadę, zostań przy dnie zatrzaskowym.
Trzy sygnały operacyjne zwykle skłaniają marki do zmiany:
Pakowanie przenosi się ze stołu założyciela do dedykowanego zespołu realizacji zamówień.
Jedno SKU zaczyna dominować w wolumenie.
Sezonowe szczyty sprawiają, że każda sekunda na zamówienie ma znaczenie.
Na tym etapie pudełka składane na zamówienie z dnem automatycznym zachowują ten sam wygląd nadruku, eliminując ręczne składanie dna. Ta strona omawia też specyfikację, testy akceptacyjne i wycenę, więc tych kroków tu nie powtarzamy.
Zmiana w drugą stronę jest równie uzasadniona. Marka, która zaczynała od pudełek z dnem automatycznym przy większym wolumenie, a później rozdrobniła ofertę na wiele wariantów o małym wolumenie, może przenieść te warianty na dno 1-2-3 i obniżyć cenę jednostkową.
FAQ
FAQ: Czy dno zatrzaskowe to to samo co dno automatyczne?
Nie. Oba blokują się mechanicznie bez taśmy, ale dno zatrzaskowe jest dostarczane z niesklejonymi klapkami, które pakowacz składa trzema ruchami. Dno automatyczne (crash-lock) jest sklejone fabrycznie i formuje się samo po uformowaniu tulei. Dodatkowy etap klejenia sprawia, że pudełka z dnem automatycznym kosztują więcej za sztukę.
FAQ: Czy do zamknięcia dna 1-2-3 potrzebna jest taśma lub klej?
Nie. Prawidłowo osadzone dno 1-2-3 trzyma się samą geometrią klapek. Taśmę warto dodać tylko wtedy, gdy własne testy transportowe pokażą otwierające się rogi, co zwykle wskazuje na problem z osadzeniem lub zbyt cienki materiał, a nie na brak kleju.
FAQ: Ile ciężaru wytrzyma pudełko z dnem zatrzaskowym?
Nie ma uniwersalnej wartości. Nośność zależy od grubości kartonu lub gatunku fali, zakładki klapek oraz tego, czy produkt naciska na mały punkt, czy na całe dno. Poproś o próbki w docelowym materiale, napełnij je własnym produktem i przepuść przez sekwencję ASTM D4169 dopasowaną do Twojego kanału wysyłki, zanim podejmiesz decyzję.
FAQ: Czy pudełko z dnem zatrzaskowym może jechać u kurierów samodzielnie?
Kartonowe pudełka z dnem blokowanym to zwykle opakowania detaliczne i podróżują wewnątrz kartonu wysyłkowego lub pudełka wysyłkowego z tektury falistej. Wersje dna 1-2-3 z tektury falistej mogą być wysyłane samodzielnie, jeśli gatunek tektury odpowiada obciążeniu, a pudełko przechodzi testy dystrybucji.
FAQ: Jeśli przejdę z dna zatrzaskowego na automatyczne, czy mogę użyć tej samej grafiki?
Zwykle nie w niezmienionej postaci. Oba rodzaje dna mają różne siatki wykroju, więc grafikę na panelu dna, pola klejenia i spady trzeba rozłożyć od nowa, nawet jeśli panele przedni i boczne zostają bez zmian. Zaplanuj rundę próbnego wydruku dla nowego wykrojnika.
FAQ: Dlaczego moje dno zatrzaskowe wygląda na zamknięte, ale zapada się po napełnieniu?
Prawie zawsze dlatego, że języczek klapki przedniej zaczepił się tylko po 1 stronie albo klapki złożono w złej kolejności. Złóż ponownie w kolejności 1-2-3 na płaskiej powierzchni i dociśnij wzdłuż całej linii styku. Jeśli zapadanie trwa mimo prawidłowego składania, materiał jest zbyt słaby na to obciążenie.
Najważniejsze wnioski
Dno zatrzaskowe kończy pakowacz; dno automatyczne jest sklejone fabrycznie przez przetwórcę. — FEFCO zalicza pudła z gotowo sklejonym dnem automatycznym do rodziny 07 („gotowo sklejone”) (Źródło)
Transport paczkowy bardziej obciąża dna pudełek, więc zablokowane dna z każdym rokiem mają większe znaczenie. — e-commerce to mniej więcej 1 in 6 US dolarów sprzedaży detalicznej (Źródło)
Ten typ dna pasuje do małych zespołów, które pakują ręcznie i nie mogą uzasadnić dopłaty za klejenie. — małe firmy to 99,9 % przedsiębiorstw w USA (Źródło)
Każde dno blokowane sprawdzaj na wypełnionych próbkach w symulowanej dystrybucji, a nie na podstawie karty specyfikacji. — ASTM D4169 definiuje sekwencje testów na 3 poziomach pewności (Źródło)
Wybieraj, porównując pracę z ceną jednostkową: zmierz czas składania 20 pudełek na pakowacza i porównaj wynik z różnicą ceny dna automatycznego. — wersje z tektury falistej powinny być zgodne z praktyką wytwarzania ASTM D5118 (Źródło)
Podsumowanie
Dno zatrzaskowe zajmuje środek w konstrukcji pudełek. Daje gęstemu produktowi mechanicznie zablokowane dno taniej niż pudełko z gotowym klejem, kosztem trzyruchowego składania, które zespół musi za każdym razem wykonać poprawnie. Najlepiej pasuje do cięższych małych produktów, umiarkowanych wolumenów i asortymentu SKU, który często się zmienia.
Przetestuj je na prawdziwym produkcie i z prawdziwymi pakowaczami. Omówienia trendów w projektowaniu pudełek w niezależnych magazynach branżowych, takich jak Packaging Digest[7] oraz szersze statystyki e-commerce[8] wskazują ten sam kierunek: wraz ze wzrostem wolumenu sekundy pakowania zamieniają się w realne pieniądze.
Gdy Twoje dane o czasie pokażą, że ręczne składanie kosztuje więcej niż dopłata za klejenie, porównaj gotowo sklejone pudełko z dnem automatycznym dla tego samego produktu i poproś o wycenę na podstawie swoich wymiarów i wolumenów.
ASTM International, ASTM D4169, Standard Practice for Performance Testing of Shipping Containers and Systems. https://www.astm.org/Standards/D4169.htm (dostęp: 2026-10-20) ↩
Czesc! Jestem Bruce, dumny tata mojego wspanialego syna. Jestem zalozycielem Zigpac, firmy poligraficznej i opakowaniowej pomagajacej MPS z rozwiazaniami na zamowienie. Stworzmy cos wspanialego razem!


 PDF bloga do czytania offline


Poniższe informacje są wymagane do logowania społecznościowego
Zaloguj się
Utwórz nowe konto